epošta: info@strojnistvo.com
(C) 2001 - 2012 STROJNISTVO.com

Orodjarske in aplikacijske strategije za odrezovanje in izdelavo utorov
Osnovni cilji postopkov odrezovanja in izdelave utorov so enaki kot cilji pri splošnem struženju, in sicer doseganje želene oblike obdelovanca, izpolnitev specifikacij glede natančnosti ter čim večja produktivnost. Pri tem pa odrezovanje in izdelava utorov izstopata zaradi specifičnih vprašanj, povezanih z močjo orodja in njegovo togostjo ter obvladovanjem odrezkov. Izdelovalci orodij uporabljajo inovativne zasnove orodij ter napredne strategije hlajenja, da izpolnijo posebne zahteve, ki nastajajo pri postopkih odrezovanja in izdelave utorov.
HQ_IMG_X4_Holder_Close-Up.jpg
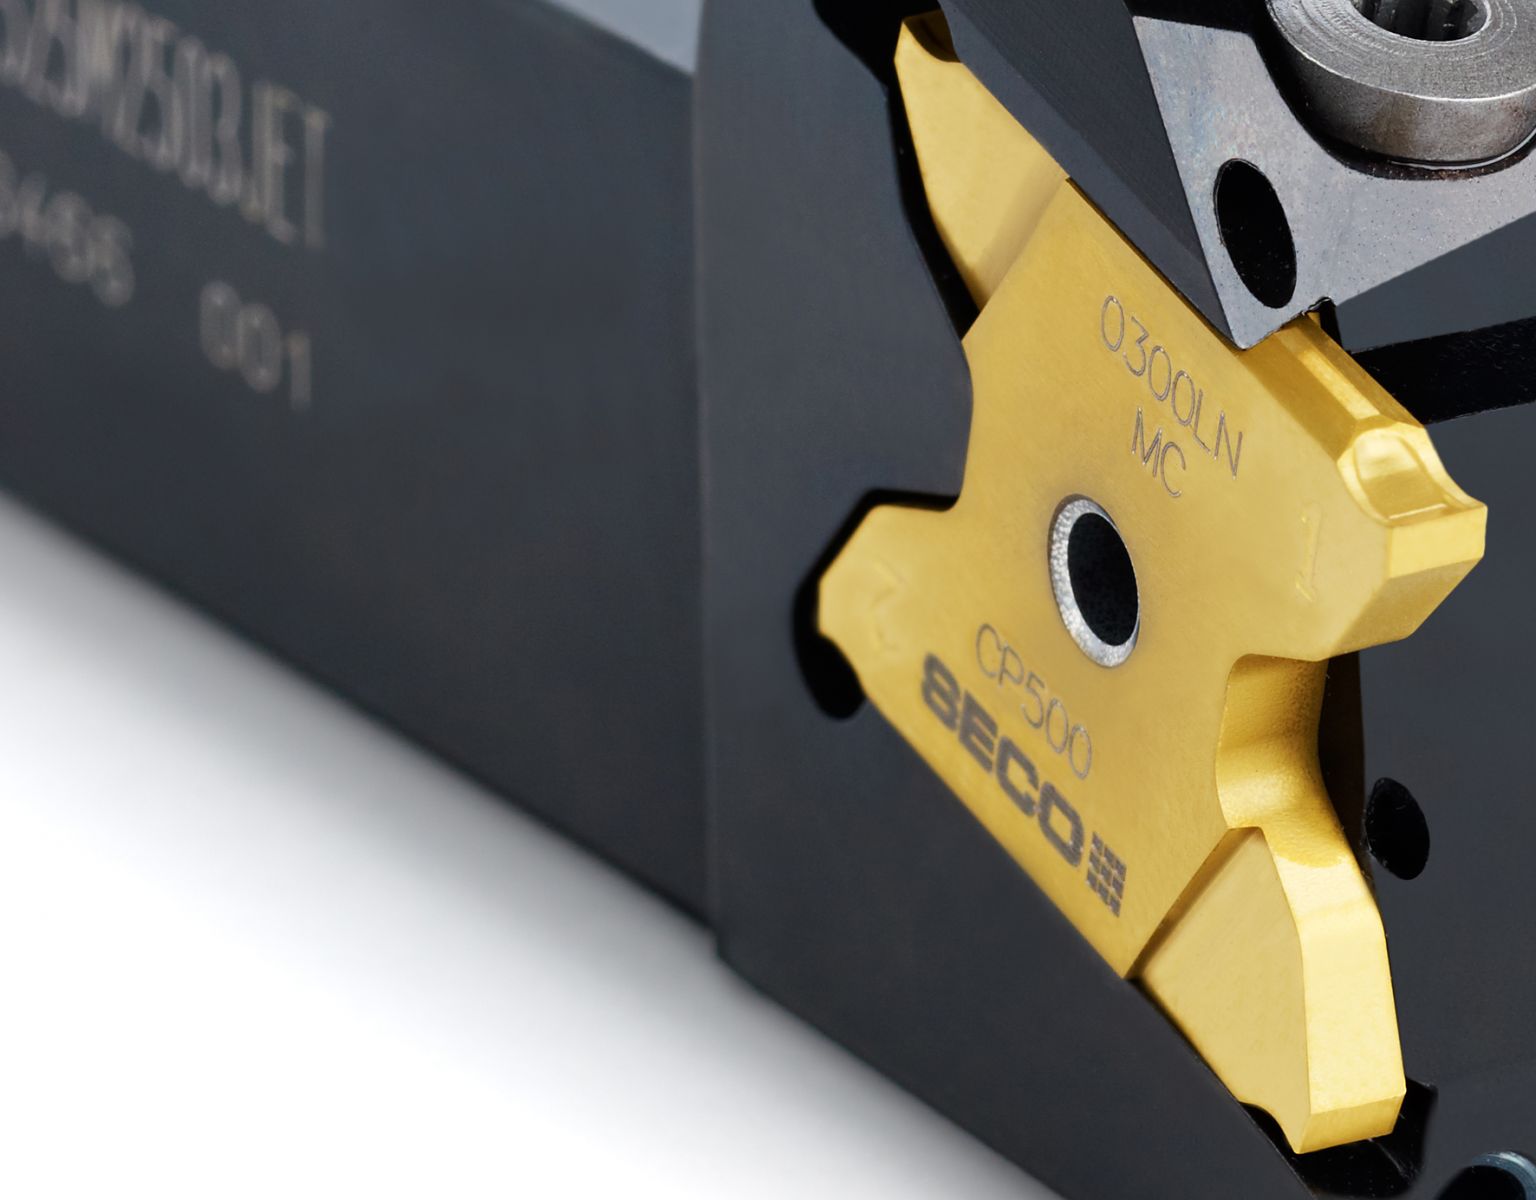
Orodje za odrezovanje in izdelavo utorov. Tako kot splošno struženje tudi postopki odrezovanja in izdelave utorov vključujejo vrtenje obdelovanca in njegovo obdelavo s stacionarnim orodjem. Najpomembnejša je ustrezna nastavitev sistema odrezovalnega orodja. Zato se zasnove sistemov orodij za odrezovanje in izdelavo utorov razlikujejo glede na velikost in globino utorov, ki bodo strojno obdelani. Za izdelavo globokih utorov in postopke odrezovanja na velikih obdelovancih ter za izdelavo površinskih utorov in odrezovanje na manjših obdelovancih, proizvajalci orodja na primer nudijo ploščice za odrezovanje in izdelavo utorov z robno ali tangentno zasnovo, ki so vpete neposredno v držalo.
Eden od primerov je nova linija zvezdastih ploščic s tangentno zasnovo in štirimi rezalnimi robovi družbe Seco Tools, ki je znana pod imenom X4. Na voljo je v širinah od 0.5 mm do 3 mm (od 0,02" do 0,12"). Ploščice so zasnovane tako, da čim bolj zmanjšajo porabo materiala pri odrezovanju ter omogočajo natančno izdelavo utorov ter kopiranje majhnih in srednje velikih kompleksnih delov. Največja globina reza je odvisna od širine rezila in se giblje med 2,6 in 6,5 mm (od 0,10 do 0,26"), kar omogoča odrezovanje največjih premerov palic od 5,2 do 13 mm (0,20” do 0,52”). Zaradi tangente zasnove ploščic se sile, ki nastajajo pri rezih, usmerjajo v držalo, kar povečuje togost, stabilnost in produktivnost.
Po določitvi osnovne oblike ploščice, je treba izbrati nastavni kot rezalnega roba, ki je ključen za učinkovito odrezovanje in izdelavo utorov. Orodje z nič-stopinjskim nastavnim kotom omogoča pravokotno poravnavo z obdelovancem in zagotavlja prenos sil, ki nastanejo pri rezih, neposredno na držalo, zaradi česar se poveča natančnost, podaljša življenjska doba in izboljša končna kakovost površine. Ko je odrezovanje končano, orodje z nič-stopinjskim kotom za sabo pusti sled sredi odrezane palice. Če je sled nezaželena, je mogoče z orodjem z majhnim nastavnim kotom izboklino odrezati, in sicer med pomikanjem skozi središče dela. Z orodji z nastavnim kotom je manj verjeten tudi nastanek vreznin na nekaterih materialih obdelovancev.
Ko so osnovne nastavitve orodja končane, značilnosti materiala, iz katerega je obdelovanec, običajno narekujejo kvaliteto ploščic, ki bo najbolj učinkovita za strojno obdelavo obdelovanca. Za trd obdelovanec ali prekinjeni rez je treba uporabiti kvaliteto ploščice, ki zagotavlja trdnost in odpornost na udarce, za abraziven obdelovanec pa bo potrebna kvaliteta ploščice, ki je zasnovana za odpornost na obrabo. Oplaščenja orodja, kot je Secov Duratomic® CVD z aluminijevim oksidom, se uporabljajo za prilagoditev značilnosti orodja posebnim materialom obdelovancev in poti orodja.
Priporočila glede aplikacije
Na voljo je nekaj priporočil za nastavitve za orodja za odrezovanje in izdelavo utorov. Posebno pozornost je treba nameniti ustrezni namestitvi orodja, da je rezilo dejansko pravokotno na os obdelovanca. S tem se zmanjšajo aksialne sile na orodje, kar prepreči drgnjenje na obeh straneh ploščice. Glede na položaj orodja mora biti središčna višina rezalnega roba čim bliže sredini obdelovanca, in sicer v razponu +/– 0,1 mm (0,004"), da se prepreči prevelik pritisk na orodje, ki lahko skrajša njegovo življenjsko dobo.
Parametri odrezovanja se pri orodju za odrezovanje in izdelavo utorov nekoliko razlikujejo od parametrov pri splošnem struženju. Če je hitrost vretena konstantna, se hitrost rezanja orodja za odrezovanje zmanjša na nič, ko doseže središče palice. Upočasnitev pomeni veliko obremenitev za orodje in lahko povzroči ustvarjanje robov. Zato je treba podajalno hitrost zmanjšati na 75 %, ko orodje doseže središče obdelovanca. Poleg tega se lahko rezalna hitrost prilagodi, da se čim bolj zmanjša vibriranje. Ploščice, ki se uporabljajo pri odrezovanju in izdelavi utorov, so običajno ozke, kar lahko povzroči nestabilen rez. K nadzoru vibriranja zato pripomore tudi pritrditev ploščice na najkrajše rezilo in njeno vpenjanje v največje steblo orodja, ki ne posega v območje obdelovanca. Neželeno vibriranje je mogoče blažiti tudi z zagotavljanjem togosti samega stroja, ki je nujno pri vsaki strojni obdelavi.
Izzivi pri obvladovanju odrezkov
Omejeno območje rezanja pri postopkih odrezovanja in izdelave utorov predstavlja izzive pri obvladovanju odrezkov, ki nastajajo pri strojni obdelavi. Rezalno orodje je zlasti v postopku odrezovanja med rezom obdano z obdelovancem, zaradi česar je odvajanje odrezkov omejeno. Tanki odrezki, ki nastanejo pri odrezovanju in izdelavi utorov, se, odvisno od materiala, običajno ne odlomijo. Nenadzorovano stalno nastajanje odrezkov lahko povzroči zastajanje odrezkov v rezu in poškodbe obdelovanca ter ogrozi obdelavo. Poleg tega lahko težave pri obvladovanju odrezkov preprečijo nenadzorovano ali avtomatizirano obdelavo.
Za mnoga orodja za odrezovanje in izdelavo utorov so značilne geometrije rezalnih robov z značilnostmi, ki so zasnovane za upogibanje odrezkov in njihovo lomljenje, če je to možno. Secov primer je geometrija MC za lomljenje odrezkov. Če končna površina in drugi pogoji to omogočajo, lahko k lomljenju odrezkov pripomore zaustavitev med rezanjem. Drug način obvladovanja odrezkov je uporaba hladilnega sredstva, ki lahko odplakne odrezke, ki bi sicer lahko zablokirali območje rezanja. Vendar običajno hladilno sredstvo nima zadostnega tlaka, da bi doseglo območje rezanja pri odrezovanju in izdelavi utorov. Poleg tega je hladilne šobe težko namestiti tako, da bi zagotavljale optimalno dovajanje hladilnega sredstva. Nazadnje lahko razmeroma šibek tok hladilnega sredstva povzroči iztekanje sredstva v območje rezanja ter dejansko tvori izolativno oviro, ki lahko zadrži toploto, nastalo med rezanjem, namesto da bi jo odvajala.
Druga možnost, poleg poplavljanja s hladilnim sredstvom, je nanos hladilnega sredstva pod visokim tlakom in čim bliže rezalnemu robu. Sodobne črpalke hladilnega sredstva za stroje običajno dovajajo sredstvo pod tlakom od 20 barov (290 psi) do 70 barov (1015 psi). Secov sistem dovajanja hladilnega sredstva je vsestranski in zagotavlja delovanje pod nizkim tlakom z vplivom na produktivnost pri približno 5 barih (72 psi), vse do visokega tlaka 70 barov (1015 psi) ter s povečano zmogljivostjo 275 barov (4351 psi).
Za čim večjo produktivnost je treba hladilno sredstvo pod visokim tlakom dovajati usmerjeno in čim bliže območju rezanja. Proizvajalci orodij so razvili številne visokotlačne sisteme za dovajanje hladilnega sredstva. Priljubljen način vključuje usmeritev hladilnega sredstva skozi rezalno ploščico. Vendar Seco meni, da je najučinkovitejši tok hladilnega sredstva tisti, ki ustvari "klin" med cepilno ploskvijo in odrezkom, zaradi česar se odrezek odmakne od ploskve in odlomi. Če je hladilno sredstvo speljano skozi rezalne ploščice, je tok težko optimalno usmeriti tako, da bi ustvaril klin. Dovod hladilnega sredstva v bližino območja rezanja ni dovolj, saj mora biti tok, če želi ustvariti klin, bliže rezalnemu robu in usmerjen vanj.
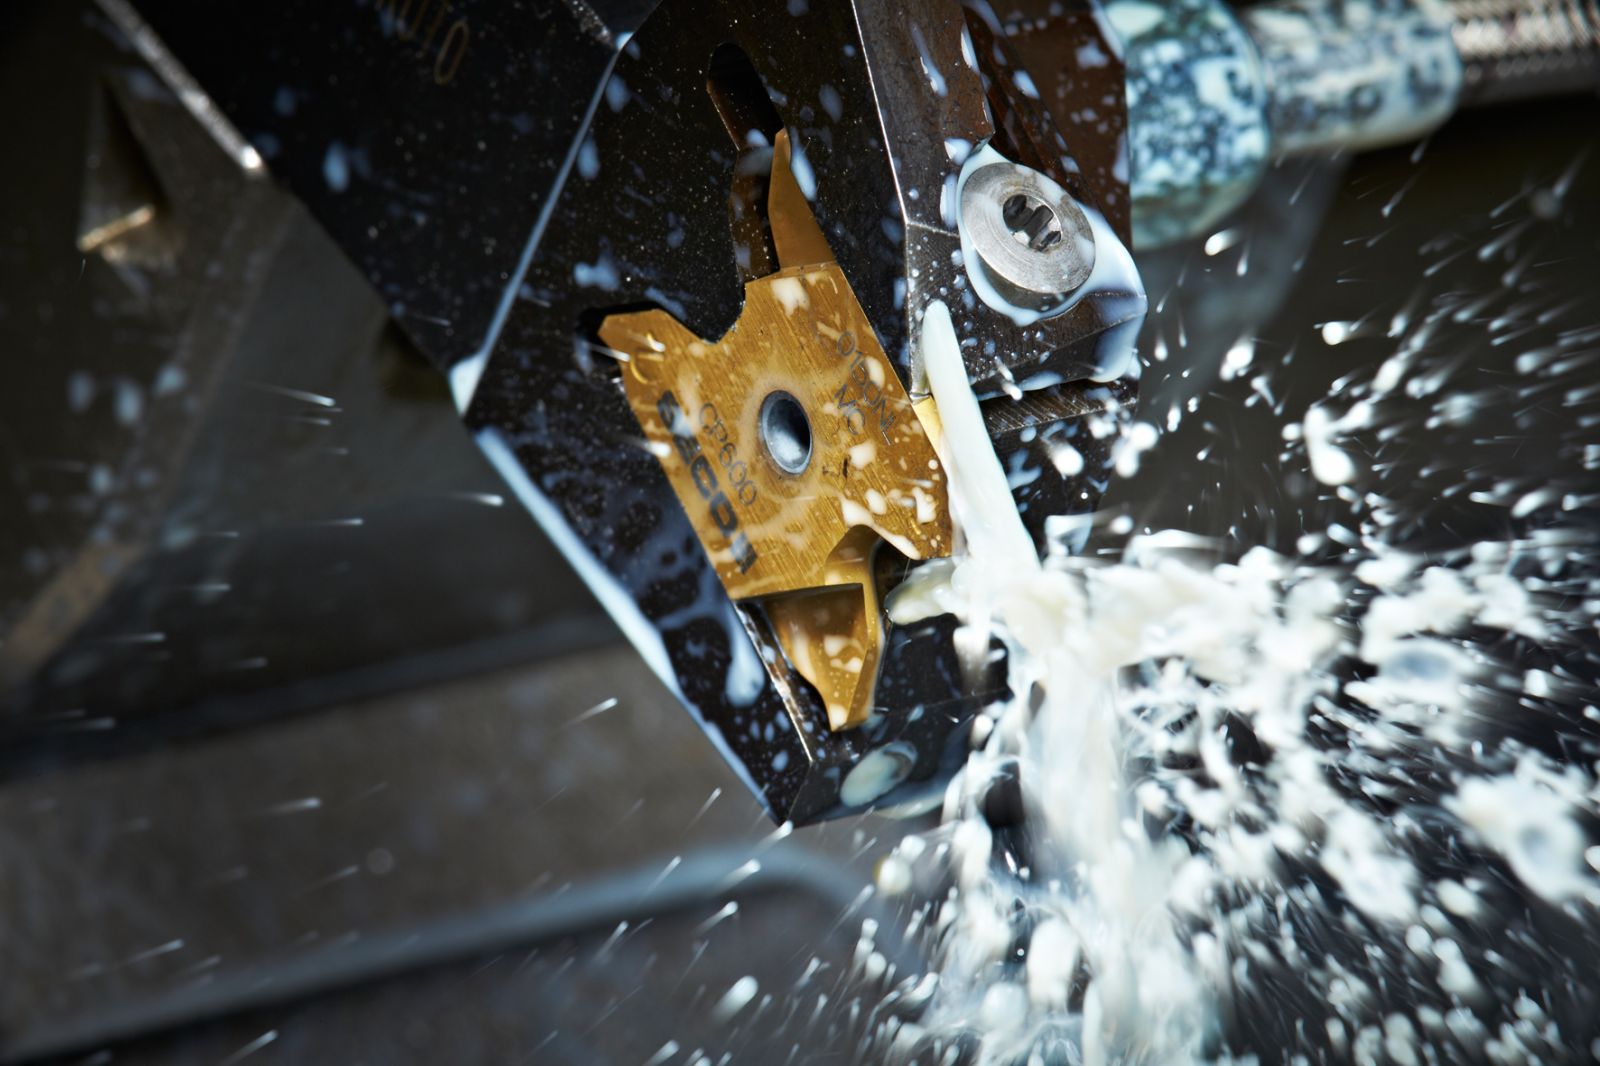
Zato je družba Seco razvila hladilni sistem Jetstream Tooling®, ki hladilno sredstvo pod visokim tlakom usmerja skozi induktorje, ki se nahajajo na držalih. Manjše reže na induktorjih ustvarjajo prodoren tok hladilnega sredstva z veliko hitrostjo, ki lahko prodre v območje z velikim trenjem med obdelovancem in rezalnim robom orodja ter ga podmaže. Nedavno je družba v okviru inovacije, namenjene obvladovanju odrezkov v zahtevnih postopkih, v držala X4 za orodje za odrezovanje in izdelavo utorov vključila tehnologijo Jetstream Tooling®Duo. Ta način zagotavlja dovajanje hladilnega sredstva iz dveh izvrtin. Nova tehnologija Duo poleg zgornjih šob, ki so usmerjene v najustreznejšo točko cepilne ploskve, uporablja dodatno hladilno šobo za izpiranje površine razmika. Hladilno sredstvo se pod visokim tlakom dovaja na rezalni rob z dveh nasprotnih smeri, in sicer od zgoraj in spodaj, kar povečuje obvladovanje toka odrezkov in zagotavlja hlajenje območja rezanja.
Specializirane aplikacije.
Obvladovanje odrezkov je ključno zlasti pri obdelavi materialov, iz katerih so obdelovanci, ki jih je težko strojno obdelati, kot so titanove zlitine in nerjavno jeklo. Ti materiali so zelo trdni ter odporni na toploto in obrabo, pri čemer se pogosto uporabljajo za izjemno pomembne dele v letalstvu, pri proizvodnji energije in v medicini. Značilnost, zaradi katere so ti materiali odlični za uporabo v ključnih aplikacijah, pa hkrati otežuje njihovo strojno obdelavo. Lomljenje odrezkov je odvisno od sposobnosti odrezkov za absorpcijo toplote in mehčanja zaradi toplote, ki nastane pri rezanju, pri čemer pa na primer titanove zlitine slabo prevajajo toploto Zaradi tega se tvorijo trdni odrezki, ki jih je težko odlomiti.
Z ostrimi orodji, z velikim pozitivnim cepilnim kotom, je mogoče učinkovito rezati materiale, kot so titanove zlitine. Vendar je za obvladovanje odrezkov in čim večjo produktivnost pogosto potrebno orodje za visokotlačno dovajanje hladilnega sredstva. Kombinacija usmerjenega toka hladilnega sredstva ter učinek klina med cepilno ploskvijo ploščice in odrezkom zagotavlja lomljenje odrezkov na manjše koščke, ki jih je laže obvladovati.
Zaključek
Postopki odrezovanja in izdelave utorov so pomemben del dejavnosti struženja. Prinašajo pa tudi številne izzive. Zaradi omejenega območja rezanja, ki je značilno za te postopke, je treba premišljeno izbrati obliko, geometrijo in materiale ploščic osnovnega orodja ter nastaviti podrobnosti in parametre odrezovanja. Obvladovanje odrezkov, ki pomeni izziv pri vsaki strojni obdelavi, je še bolj pomembno, kadar je za to predvideno malo prostora in kadar pri ozkih rezih nastajajo tanki odrezki, ki jih je težko odlomiti. Proizvajalci orodja so razvili geometrije za obvladovanje odrezkov, ki pomagajo pri reševanju teh težav, k čemur pa lahko prispevajo tudi strategije odrezovanja, kot je zaustavitev med rezanjem. Natančno usmerjeno dovajanje hladilnega sredstva pod visokim tlakom je lahko odličen način obvladovanja odrezkov. Ker mora upravljavec nenehno spremljati nenadzorovane odrezke, je velika prednost stalnega nadzora odrezkov možnost avtomatizirane/nenadzorovane ali minimalno nadzorovane obdelave. Hlajenje prinaša enake prednosti kot pri drugih postopkih strojne obdelave, vključno z daljšo življenjsko dobo orodja in/ali možnostjo povečanja parametrov odrezovanja. Skupaj orodja, tehnike in inovacije na področju sodobnih orodij za odrezovanje in izdelavo utorov uporabnikom omogočajo čim večjo rast produktivnosti v tej specifični, vendar pomembni skupini postopkov strojne obdelave.
Sestavil:
Carlos Bueno-Martinez, direktor oddelka za izdelke za odrezovanje in izdelavo utorov, Seco Tools
HQ_IMG_X4_Application.jpg