Problemi in rešitve na področju avtomatizacije procesov, robotike, mehatronike, on-line in off-line merjenja, ...
Moderator: -M-
 Napisal/-a cnc.programer » 25.12.2010 13:40
Pozdravljeni !
Uporablja že kdo cycle800 sinumerik 840d to je cikel za obdelavo z univerzalnim priključkom . Obdelava in rotacija je vse vredu pri meni problem pa mam kako uničiti cycle800 oziramo izbrisat podatke ki jih je zapisal cikel v krmilje .Z mcall ni blo uspeha . Če delam kasneje z univerzalnim prikjučkom brez cycle800 mi jema še neki parameter ki se je nekje zapisal v krmilju in se čudno odmika stroj po z in y osi.
Če ma kdo kakšno idejo mi lahko piše tudi na mail :
cnc.programer@triera.net
Lep pozdrav !
-
cnc.programer
- Novinec

-
- Prispevkov: 13
- Pridružen: 25.12.2010 12:38
Napisal/-a pkrzic » 25.12.2010 15:27
Živijo,
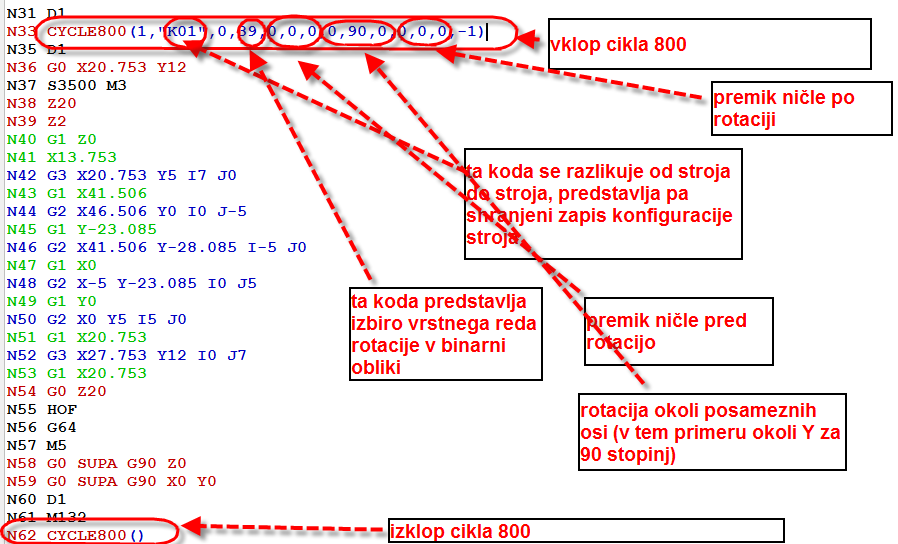
Cikel 800 je drugače cikel za obračanje koordinatne ravnine pod poljubnimi koti v prostoru. Mi ga uporabljamo za pozicionirno obdelavo na 4- in 5-osnih obdelovalnih strojih.
Preklic cikla 800 je s temle:
- Koda: Izberi vse
CYCLE800()
LP
Primož
-
pkrzic
- Strokovnjak
-
- Prispevkov: 143
- Pridružen: 10.11.2006 17:42
-
Napisal/-a cnc.programer » 25.12.2010 15:52
Primož hvala ti . Bom probal po novem letu . A mi lahko pošlješ kaj primerov za cycle800, ker v naši firmi se moraš sam znajti kak veš iz znaš .
Lep pozdrav !
Slavko
-
cnc.programer
- Novinec
-
- Prispevkov: 13
- Pridružen: 25.12.2010 12:38
Napisal/-a cnc.programer » 26.12.2010 11:25
Primož hvala ti za primer !
Kako pa vrtaš ko maš cikel z vretenom ali pinolo ?
Pri nam je ima stroj privzeto pinolo .
Če mu dam ukaz GEOAX(3,W) mi zamenja w in z os in vrta cikel z vretenom tu se pa pojavljajo problemi z dolžinsko korekcijo da dostikrat javlja napako končno stikalo .
Lep pozdrav !
Slavko
-
cnc.programer
- Novinec
-
- Prispevkov: 13
- Pridružen: 25.12.2010 12:38
Vrni se na Avtomatizacija, robotika, mehatronika, senzorika
Kdo je na strani
Po forumu brska: 0 registriranih uporabnikov in 4 gostov