STROJNISTVO.com • Poglej temo - Katalog podajalnih hitrosti in obodnih hitrosti

Katalog podajalnih hitrosti in obodnih hitrosti

Vprašanja, predlogi in mnenja s področja orodjarstva...

Moderator: -M-

OdgovorNapisal/-a damjan » 25.2.2006 17:29

@ eorodja
absolutno se ne morem strinjati s tvojo objavo, če bi bilo tako potem ni problema dati max obrate in samo prilagoditi pomik in bo pot obstojnosti orodja bistveno daljša.

Če se prav spominjam nasvetov starih mačkov rezkanja so bili prav vrtljaji najpomembneši za obstojnost orodja, kar sem po nekaj letih izkušenj ugotovil tudi sam
lp

damjan
damjan
Strokovnjak
Strokovnjak
 
Prispevkov: 113
Pridružen: 23.1.2003 22:41

OdgovorNapisal/-a Gost » 25.2.2006 18:43

Vendar rezkarju (npr. fi25) ne mores podati 10.000 vrtljajev. Torej na 3osnem centru "nabiti" vrtljaje do konca.
S spreminjanjem premera orodja, se spreminja kotna hitrost, ta pa je za dolocen premer rezkarja v nekih mejah dolocena.
Morda ne glede obstojnosti, vendar sama povrsina, kar je nas koncni cilj, pa je bolj odvisna od pomika na zob.

Moje mnenje, da se ne bo spet kdo jezil.. :lol:

lp
Gost
 

OdgovorNapisal/-a eorodja » 25.2.2006 19:25

Oprostita ker sem malo čudno napisal
Logično je da če daš rezkalno glavo fi 40 da neboš nabijal obrate na 8000 ampak spet odvisno od materjala.

Damjan pusti ti stare mačke ker so reskali na klasiko in z HSS rezkaji ampak raje pokomentiraj tole
rezkar kugla fi2mm materjal ocr12vm 60Hrc rezkar kupljen v BTSu za zgoraj navedeno trdoto. Rezultat: utori globoki 5mm obrati 10000rpm življenska doba rezkarja cca 3ure Multiplikator pnevmatski 80000rpm po osmih urah rezkanja rezkar brez sledi obrabe. Pa ga ni zlizalo kot pravijo neki stari mački.
Pa brez zamere to so samo moje izkušnje.
lp:Tony
eorodja
Strokovnjak
Strokovnjak
 
Prispevkov: 95
Pridružen: 15.2.2006 23:25

OdgovorNapisal/-a damjan » 25.2.2006 19:43

Se popolnoma strinjam in predvidevam, da je to jasno vsem vendar vseeno trdim, da ima na obstojnost orodja ter posledično kvaliteto obdelane površine večji vpliv rezalna hitrost kot pomik / zob.
Če vzamemo enak pomik na zob pri rezličnih rezalnih hitrostih bomo dosegli boljšo kvaliteto površine pri višji rezalni hitrosti, vendar bo obstojnost orodja nižja. Nam pa to popolnoma nič ne koristi, če smo na polovici obdelave in moramo menjati orodje. Poiskati moramo take parametre, ki nam bodo zagotovili zadovoljivo kvaliteto obdelave celega obdelovanca.

Zato mislim, da je bolj primerno, da bi na tem mestu objavljali lastne izkušnje, ter preizkušeno tehnologijo kot pa neke podatke proizvajalcev.
lp

damjan
damjan
Strokovnjak
Strokovnjak
 
Prispevkov: 113
Pridružen: 23.1.2003 22:41

OdgovorNapisal/-a Gost » 25.2.2006 20:31

Strinjam se po eni strani, tako s tabo eorodja kot s tabo Damjan. Prav zaprav s pravo kombinacijo dosezemo zahtevano kvaliteto povrsine in hkrati zadovoljejoco obstojnost orodja.
Tocno tako, izkusnje ob uporabi orodij, komentarji na podatke proizvajalcev, ... To je tudi bil moj namen s to temo.

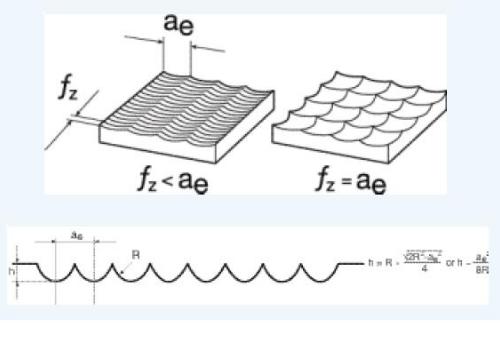
Glede podajanja na zob, me zanima komentar na to sliko.


Slika

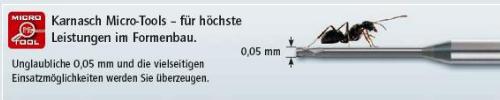
Pa morda na tale rezkar, jaz na primer si ga ne bi upal niti pogledati, kaj sele rezkati z njim :lol:
Slika[/img]
Gost
 

OdgovorNapisal/-a damjan » 26.2.2006 10:04

Mislim, da slika ne potrebuje nekega posebnega komentarja, saj je z le-te razvidna kvaliteta obdelane površine v odvisnosti od pomika na zob, to pa je tudi vse kar iz tega lahko razberemo in se naučimo.

Kar pa se tiče druge slike to je rezkarja fi 0,05 mm, pa lahko rečem, da ga tudi jaz nebi uporabljal na našem stroju, kar pa nebi mogel trditi, če bi imel stroj višjega cenovnega razreda, ki bi bil sposoben zelo točno slediti programirani liniji...

Ali je to sploh še rezkanje ali je že bolj brušenje?

Najmanjše orodje, ki sem ga uporabljal na našem stroju je kugla fi0,8 r0,4 globine 3 mm. (S8000 (max kar je stroj sposoben) F600)
lp

damjan
damjan
Strokovnjak
Strokovnjak
 
Prispevkov: 113
Pridružen: 23.1.2003 22:41

OdgovorNapisal/-a Gost » 26.2.2006 10:53

Ops se opravicujem, na sliki sem zamenjal indeks e z p, kateri je pomenil globino reza. Torej sliko sem razumel kot odvisnost podajanja na zob od globine reza.
Seveda ni kaj videti iz tega :lol:
No kar se tice vajinih tehnoloskih podatkov za obdelavo, zelo dobrodoslo (hvala za share-ing)

Rezkar ima se vedno definirano obliko, torej je se vedno rezkanje (ceprav za dejansko rabo pri "dosegljivi" tehnologiji neuporabno, po mojem mnenju)

Impresiven primer elektrode za potopno erozijo (Meni se je zdela zanimiva dimenzija, ki je "dala mislit")
Slika
Gost
 

OdgovorNapisal/-a eorodja » 26.2.2006 20:46

Ej ta zobnik elektroda se mi pa zdi ekstrem a lahko kdo opiše postopek izdelave ker me zanima.
Jaz imam dosti bolj realno stvat za nardit ma hodim že dva dni okrog stružnice in jo preganjam na 5000rpm pa me noče ubogat.
Delam sicer navojno palico za elektrodo iz cu za navoj M2x0.5 dolžine 20mm to pomeni da mora bit elektroda nekoliko manjše da jo lahko spravim v izvrtino in porem orbitalno izžigam navoj.
Kar se pa tiče rezkarja fi 0.05 to pa ni realno je sigurno pomota ali pa prevara, saj ni prava primerjava z mravljo ki je na sliki procentualno bi lahko bil ta rezkar fi 0.5mm :oops:
lp:Tony
eorodja
Strokovnjak
Strokovnjak
 
Prispevkov: 95
Pridružen: 15.2.2006 23:25

OdgovorNapisal/-a Gost » 26.2.2006 21:07

Sliko od zobnika sem dobil nekja na enem pdf-ju zraven sodickovih potopnih erozij. Kako narediti....hm, po pravici povedano nimam pojma...

Kar se mravlje tice, jaz se nisem igral v Photoshopu, ce to mislis :lol:
Gost
 

OdgovorNapisal/-a damjan » 27.2.2006 9:12

@ eorodja,

če želite, vam omenjeno elektrodo lahko pobrusimo.
Dobite nas na spodaj navedenem naslvu:

Orkaplast d.o.o.
Tel.: 01 8317 305
Fax: 01 8397 782
E - pošta: orkaplast@siolnet

Kar se tiče zobnika menim, da so ga erodirali na potopni eroziji, ker sem tudi sam že videl podobne primere pri AGIE jevih potopnih erozijah.
lp

damjan
damjan
Strokovnjak
Strokovnjak
 
Prispevkov: 113
Pridružen: 23.1.2003 22:41

OdgovorNapisal/-a Gost » 27.2.2006 10:17

Ja saj, ok na kakem Agie-ju oz. sodicku in podobnem cenovnem rangu bi stvar se nekako sla.
Problem je, ko si poiskusas predstavljati obdelavo na kaki omegi...
No pa konec koncev je zelo impresivna tudi elektroda.

lp
Gost
 

OdgovorNapisal/-a damjan » 27.2.2006 10:31

Predvidevam, da je tudi cena izdelave tako zobnika kot elektrode ni nizka, za izdelavo pa vsekakor potrebuješ vrhunske stroje, mislim, da razne korejske omege... odpadejo.
lp

damjan
damjan
Strokovnjak
Strokovnjak
 
Prispevkov: 113
Pridružen: 23.1.2003 22:41

OdgovorNapisal/-a Gost » 28.2.2006 8:50

Ceprav je pa zanimivo, kako se v nasi lepi dezelici pod alpami, pa vse konca s pripravljenostjo narocnikov placati obdelavo na kakovostnem stroju.
Prav iz tega vzroka pa je zaslediti tako malo deckel & podobnih strojev.
Ceprav se pa zelo veliko da narediti na teh strojih (no seveda ne tako ekstremnih stvari).

lp
Gost
 

Re: Katalog podajalnih hitrosti in obodnih hitrosti

OdgovorNapisal/-a MC » 28.2.2006 9:40

konstrukter1 napisal/-a:Zdravo,

dostikrat potrebujemo tehnoloske parametre za rezkalne/struzenje/...

Ideja: Kaj, ko bi v temo nalepili linke do katalogov proizvajalcev? Vse na enem mestu - manj iskanja?

No za zacetek:

http://www.karnasch.de


**************************************
En dober link je: www.titex.com

P.S.

NC program mora biti tako napisan, da operater čimmanj popravlja program (rezalne parametre). NC programer pa mora biti temu primerno dobro podkovan glede tehnologije obdelave ( dobro je, če kdaj od blizu pogleda kakšen stroj ), da sploh ve kako se dela v praksi! Pomembne so baze orodji na CAM sistemu (odnos material obdelovanca-orodje)ter shranjene "default" obdelave, ki so preizkušene v praksi. Ko imaš enkrat še vredu postprocesor potem je pa lepo programirati.


LP :-?
MC
Strokovnjak
Strokovnjak
 
Prispevkov: 344
Pridružen: 21.2.2005 14:41

OdgovorNapisal/-a Gost » 28.2.2006 10:37

MC, hvala za link, veliko zanimivih podatkov in pdf file-ov za prebiranje ob sobotnih jutrih:)

Mislim, da ni se nihce dal tega linka: http://www.coromant.sandvik.com
Gost
 

PrejšnjaNaslednja

Vrni se na Orodjarstvo

Kdo je na strani

Po forumu brska: 0 registriranih uporabnikov in 6 gostov