epošta: info@strojnistvo.com
(C) 2001 - 2012 STROJNISTVO.com
Iskanje ravnotežja med ključnimi dejavniki pri strojni obdelavi nerjavnih jekel
Nerjavno jeklo je vsestranski material za obdelovanje, ki je izjemno pogosto uporabljen tam, kjer sta izjemna trdnost in odpornost proti vročini ter koroziji bistvenega pomena. Lastnosti, zaradi katerih so zlitine z nerjavnim jeklom izjemni strukturni materiali, so hkrati tudi oteževalni dejavniki, zaradi katerih so postopki strojne obdelave v funkcionalne dele zahtevnejši. Dobro premišljena kombinacija (ali razmerje) lastnosti in geometrij rezalnih orodij ter uporaba parametrov agresivnejšega rezanja lahko bistveno izboljša produktivnost pri strojnih obdelavah nerjavnega jekla.
HQ_IMG_Insert_CNMG_Duratomic.jpg
Razvoj zlitin
Osnovne zlitine nerjavnih jekel sodijo v kategorijo feritnih ali martenzitnih zlitin. Feritne zlitine vsebujejo 10–12 odstotkov kroma in jih ni mogoče kaliti. Martenzitne zlitine imajo višjo vsebnost kroma in ogljika od feritnih nerjavnih jekel, poleg tega pa vsebujejo še mangan in silicij, zaradi česar jih je mogoče kaliti s toplotno obdelavo. Feritne in martenzitne nerjavne zlitine v industrijskih okoljih niso v široki uporabi, so pa pogosteje uporabljene pri izdelkih za dom, na primer kuhinjskih pripomočkih ali vrtnih orodjih.
Skupaj s širjenjem uporabnosti nerjavnega jekla so bile zlitine pogosto uporabljene v primerih, v katerih je zahtevana mehanska obstojnost in odpornost na korozijo. Za povečanje moči zlitin so metalurgi tem zlitinam dodajali nikelj. Zlitine železa in kroma so bile nadgrajene v zlitine železa, kroma in niklja. Ti materiali so avstenitna nerjavna jekla in so v splošni uporabi v industrijskih panogah, v katerih je zahtevana moč in odpornost na korozijo in vročino. Zlitine so običajno uporabljene v petrokemični industriji, v prehrambeni industriji in v panogah, v katerih higienski standardi zahtevajo odpornost na korozijo, ter pri splošnih strojnih obdelavah za okolja z močnejšo obremenitvijo.
HQ_IMG_Workpiece_Materials_1.jpg
Povečevanje zmogljivosti zlitin, na primer nerjavnega jekla, pa neizogibno povzroča tudi večje težave pri strojni obdelavi. Odpornost feritnih in martenzitnih zlitin nerjavnih jekel na korozijo je v osnovi kemična lastnost, zaradi česar strojna obdelava teh zlitin ni bistveno težavnejša kot pri običajnih jeklih. Z dodajanjem niklja in drugih elementov avstenitnim nerjavnim jeklom povečuje trdnost, čvrstost, odpornost na deformacije in toplotne lastnosti, ki zmanjšujejo možnost strojne obdelave.
Razumevanje zlitin
Do nedavnega strojna obdelava avstenitnih nerjavnih jekel ni bila dobro raziskana. Strojniki so predvidevali, da je treba zaradi večje moči zlitin uporabiti večje mehanske rezalne sile in močnejša orodja z negativno geometrijo pri zmanjšanih rezalnih parametrih. Tak pristop je skrajšal življenjsko dobo orodij, povzročal tvorjenje daljših odrezkov, pogoste vreze, neustrezno grobost površine in neželene vibracije.
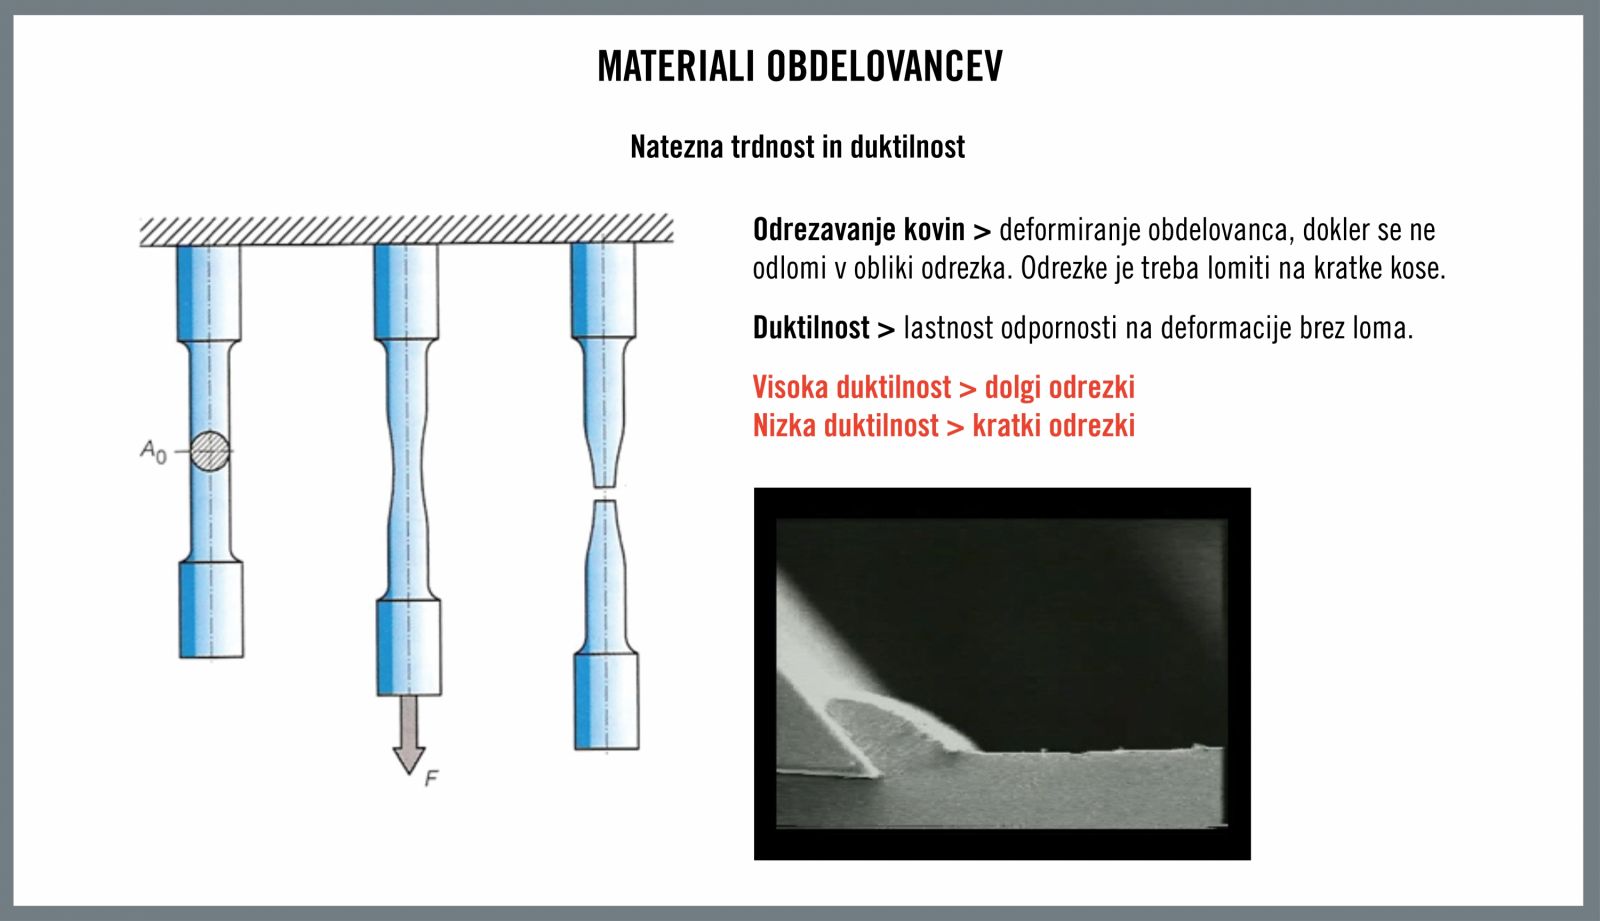
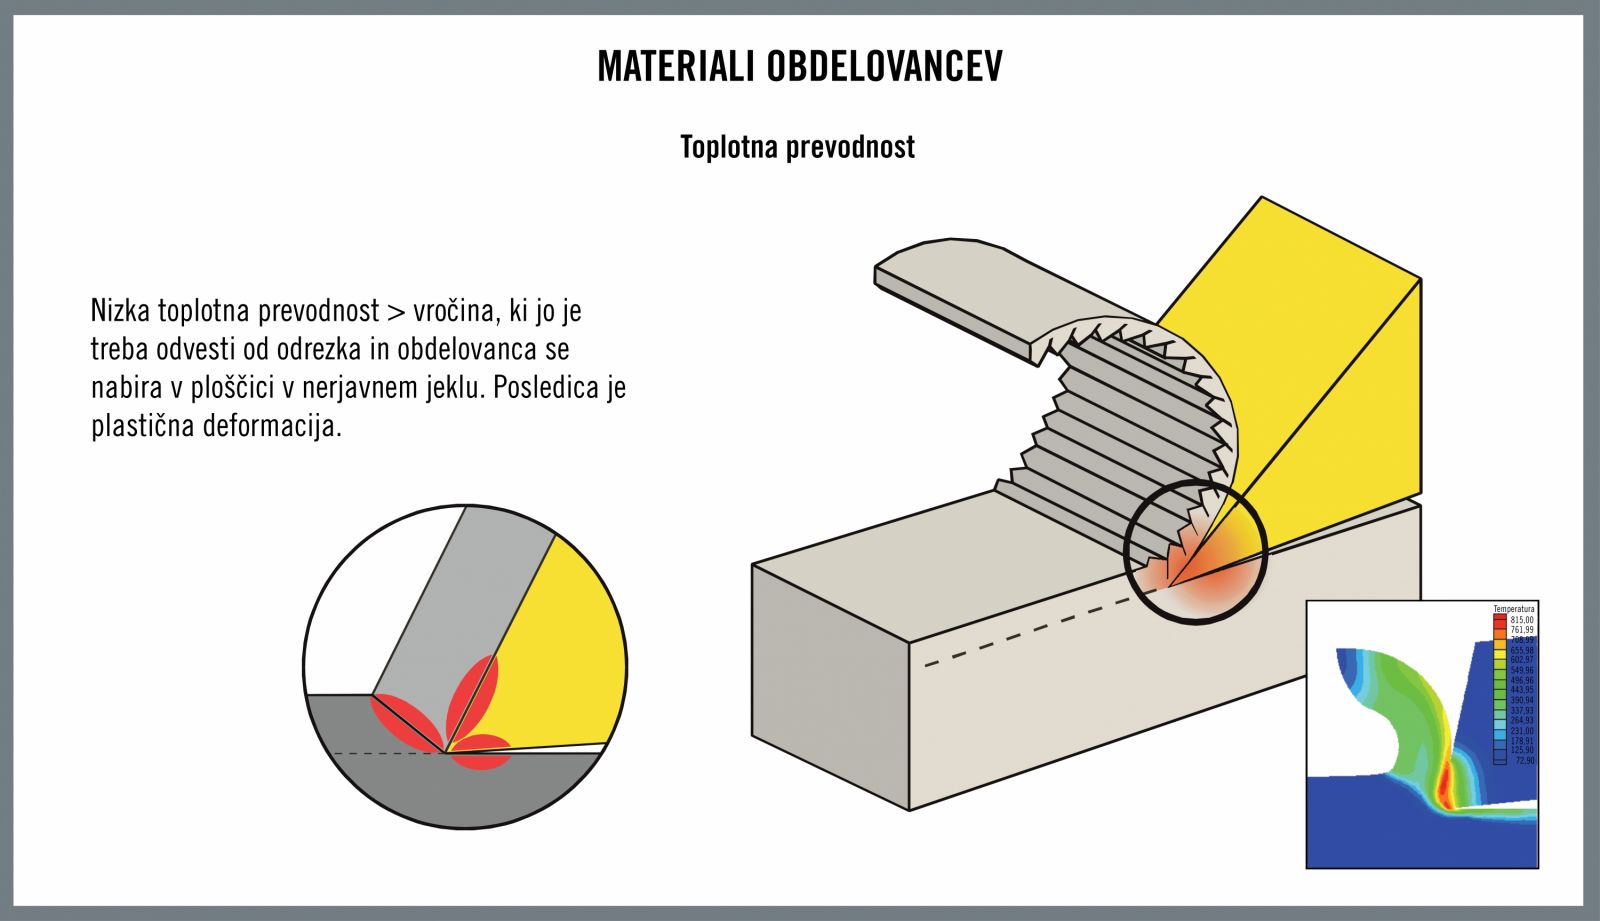
Rezalne sile pri rezanju avstenitnih nerjavnih jekel v resnici niso veliko višje kot pri strojni obdelavi običajnih jekel. Večina dodatne porabe energije, potrebne za strojno obdelavo avstenitnih nerjavnih jekel je posledica toplotnih lastnosti teh materialov. Odrezavanje kovin je postopek deformacije, zato nastaja pri strojni obdelavi avstenitnih nerjavnih jekel, odpornih na deformacije, prekomerna vročina.
HQ_IMG_Workpiece_Materials_2.jpg
Odvajanje vročine iz območja rezanja je glavnega pomena. Na žalost pa so avstenitna nerjavna jekla poleg odpornosti na deformacije tudi slabo toplotno prevodna. Odrezki, ki nastajajo pri strojni obdelavi običajnih jekel, absorbirajo vročino in jo med odpadanjem tudi odvajajo, odrezki avstenitnih nerjavnih jekel pa absorbirajo samo omejeno količino vročine. Ker pa ima že obdelovanec sam izjemno slabo toplotno prevodnost, prekomerna vročina prehaja neposredno v rezalno orodje, kar posledično skrajšuje življenjsko dobo orodja.
Proizvajalci orodij izdelujejo karbidne substrate z visoko odpornostjo na vročino, ki bodo prestali tudi visoke temperature pri strojni obdelavi nerjavnih jekel. Sočasno je sestavi substrata enako pomembna tudi ostrina rezalnega roba orodja. Ostro orodje nerjavno jeklo reže v večji meri, kot ga deformira, zato nastaja manj vročine.
Parametri agresivnega rezanja
Z vidika odvajanja vročine iz območja rezanja je najučinkovitejši način strojne obdelave nastavitev največjih globin rezov in hitrosti pomikov. Cilj je največje možno odvajanje vročine skupaj z odrezkom. Ker slaba toplotna prevodnost nerjavnih jekel omejuje količino vročine, ki jo lahko absorbira vsak kubični milimeter materiala odrezka, je rešitev tvorjenje večjih odrezkov z večjo prostornino v kubičnih milimetrih. Večje globine rezov pomagajo tudi zmanjševati število hodov rezanja, potrebnih za dokončanje delov. To je izjemnega pomena, saj lahko avstenitno nerjavno jeklo pri strojni obdelavi otrdi zaradi obremenitve in delovnih pogojev.
HQ_IMG_Turning_Of_Stainless_Steels_1.jpg
Pri uporabi se pojavijo omejitve za te agresivne strategije strojnih obdelav. Zahteve za hrapavost površine, na primer, omejujejo najvišjo hitrost pomika. Tudi moč strojnega orodja, trdnost rezalnega orodja in obdelovanca so omejevalni dejavniki za parametre, ki jih je mogoče uporabiti.
Strategije hlajenja
Specifične toplotne lastnosti avstenitnih zlitin nerjavnega jekla pomenijo, da je uporaba hladilnega sredstva vedno najpomembnejši dejavnik za zagotavljanje uspeha pri strojni obdelavi. Hladilno sredstvo mora biti zato najvišje kakovosti in mora imeti najmanj osem- ali devetodstotni delež olja v emulziji (mešanica olja in vode) v primerjavi s tri- ali štiriodstotnim deležem pri več strojnih aplikacijah.
Zelo pomemben je tudi način dovajanja hladilnega sredstva. Višji kot je tlak, pod katerim se dovaja hladilno sredstvo v območje rezanja, bolje bo to opravilo svojo nalogo. Posebni sistemi za dovajanje, na primer Seco Jetstream Tooling®, ki dovajajo curek hladilnega sredstva pod visokim tlakom neposredno v območje rezanja, so še učinkovitejši.
Oplaščenja orodij in obraba
Trdo oplaščenje površine substrata orodja povečuje odpornost površine orodja na vročino in podaljšuje življenjsko dobo orodja v visokotemperaturnih okoljih. Oplaščenje mora biti na splošno debelejše za izolacijo substrata orodja pred vročino, sočasno pa debelejši plašč ni posebej primeren za izjemno ostre geometrije. Proizvajalci rezalnih orodij razvijajo oplaščenja, ki so zelo tanka in nudijo dobro zaščito pred vročino.
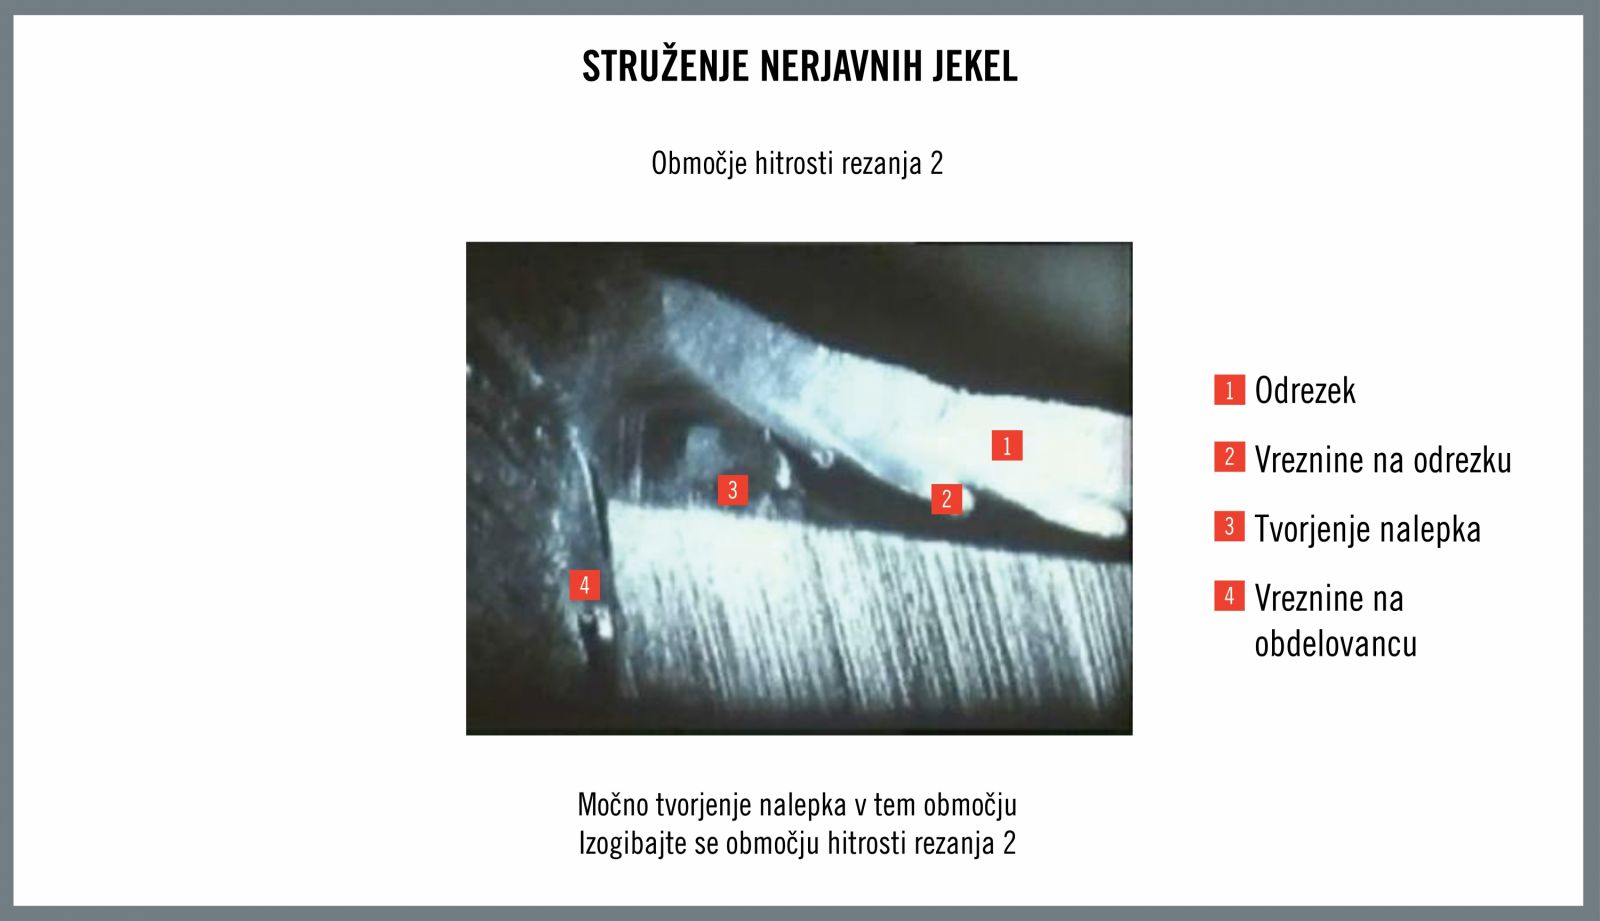
Avstenitna nerjavna jekla so izjemno duktilna in so splošno primernejša za rezalna orodja. Uporaba oplaščenja lahko zmanjšuje tudi obrabo zaradi nalaganja. Do tega prihaja, ko se odrezan material prilepi na rezalni rob in se na njem nalaga. Tako naložen material lahko v nadaljevanju odstopi ter s seboj povleče dele rezalnega roba in posledično povzroči slabšo končno obdelavo površine in poškodbo orodja. Oplaščenje lahko poskrbi za zmanjšanje oprijemljivosti, ki zmanjšuje obrabo zaradi nalaganja. Tudi višje hitrosti rezanja omogočajo za manjšo obrabo zaradi nalaganja.
HQ_IMG_Milling_Of_Stainless_Steels_2.jpg
Nekatere avstenitne zlitine nerjavnih jekel vsebujejo abrazivne trde vključke. Povečevanje odpornosti rezalnega orodja na abrazijo s trdim oplaščenjem lahko tudi podaljšuje življenjsko dobo orodja.
Utorna obraba je posledica dejstva, da zlitina pri strojni obdelavi otrdi zaradi obremenitve ali delovnih pogojev. Opisati jo je mogoče kot izjemno lokalizirano obrabo zaradi trenja in jo je mogoče zmanjšati z nanosom ustreznega oplaščenja ter drugimi ukrepi, na primer spremenljivimi globinami rezov za porazdelitev območij obrabe po celotnem robu reza.
Razvoj orodij
Proizvajalci orodij se osredotočajo na neprekinjen razvoj rezalnih orodij, da bi odkrili popolno ravnotežje med lastnostmi orodja, ki bodo zagotavljale optimalno učinkovitost pri specifičnih materialih obdelovancev. Raziskava na področju karbidne kvalitete se osredotoča na ravnotežje med trdoto in žilavostjo. Rezultat bi bilo orodje, ki ne bi bilo tako trdo, da se ne bi moglo zlomiti, bilo pa bi dovolj trdo, da bi bilo odporno na deformacije. Tudi geometrija ostrega rezalnega roba je zaželena, vendar ni tako mehansko trdna v primerjavi z zaobljenim robom. Razvoj geometrije roba se zato osredotoča na izdelavo orodij z ravnotežjem med ostrino in čim večjo trdnostjo.
Med samim razvojnim postopkom proizvajalci orodij na novo zastavljajo smernice za aplikacije orodij. Trenutna priporočila za parametre strojne obdelave so po večini zasnovana na lastnostih žilavosti in trdoti običajnih jekel, pri čemer ne upoštevajo termičnih dejavnikov, ki so zelo pomembni pri strojni obdelavi avstenitnih zlitin nerjavnega jekla in drugih visokozmogljivih zlitin. Pred nedavnim so proizvajalci orodij začeli sodelovati z akademskimi inštituti, da bi na novo zasnovali postopke za testiranje orodij, ki bi upoštevali toplotne lastnosti nekaterih materialov.
Nove smernice odražajo izdelavo novih referenčnih materialov. Standardi za strojno obdelavo so bili običajno določeni na podlagi enega samega referenčnega materiala (jeklene zlitine) in zasnovani na podlagi mehanskih obremenitev, do katerih je prišlo med strojno obdelavo. Zdaj je na voljo poseben referenčni material za avstenitna nerjavna jekla, za katerega so določene osnovne vrednosti za hitrost, podajanje in globino reza. Glede na ta referenčni material so določeni faktorji za uravnoteženje oziroma umerjanje, ki določajo spremembe osnovnih (izhodiščnih) vrednosti, pri katerih je mogoče doseči optimalno produktivnost pri materialih z drugačnimi lastnostmi strojne obdelave.
Posebne geometrije za posebne materiale
Veliko rezalnih orodij omogoča sprejemljivo produktivnost pri različnih materialih pri široki paleti rezalnih pogojev in parametrov strojne obdelave. Za enkratne aplikacije z zmerno produktivnostjo in zahtevami glede kakovosti so mogoče ta orodja stroškovno učinkovita rešitev. Za doseganje najvišje možne produktivnosti pa proizvajalci orodij neprekinjeno predelujejo in spreminjajo ravnotežje različnih elementov orodij, s čimer želijo izdelati orodje, ki omogoča največjo možno produktivnost in zanesljivost postopka pri specifičnih materialih obdelovancev.
Med osnovne elemente orodja sodijo substrat, oplaščenje in geometrija. Vsak od njih je izjemno pomemben. Pri najboljših orodjih ti elementi sodelujejo kot sistem, ki prinaša boljše rezultate od skupka posameznih elementov.
Med vlogami posameznih delov orodij so razlike. Substrat in oplaščenje sta pri orodju pasivna člena, saj sta zasnovana za zagotavljanje ravnotežja med trdoto in žilavostjo, za odpornost na visoke temperature in odpornost na kemično obrabo, obrabo zaradi nabiranja in obrabo zaradi abrazije. Geometrija orodja pa je aktivni člen, saj je mogoče s spremembo geometrije spreminjati količino odvedene kovine v določenem časovnem okviru, količino nastale vročine, način tvorjenja odrezkov in želeno končno obdelavo površine.
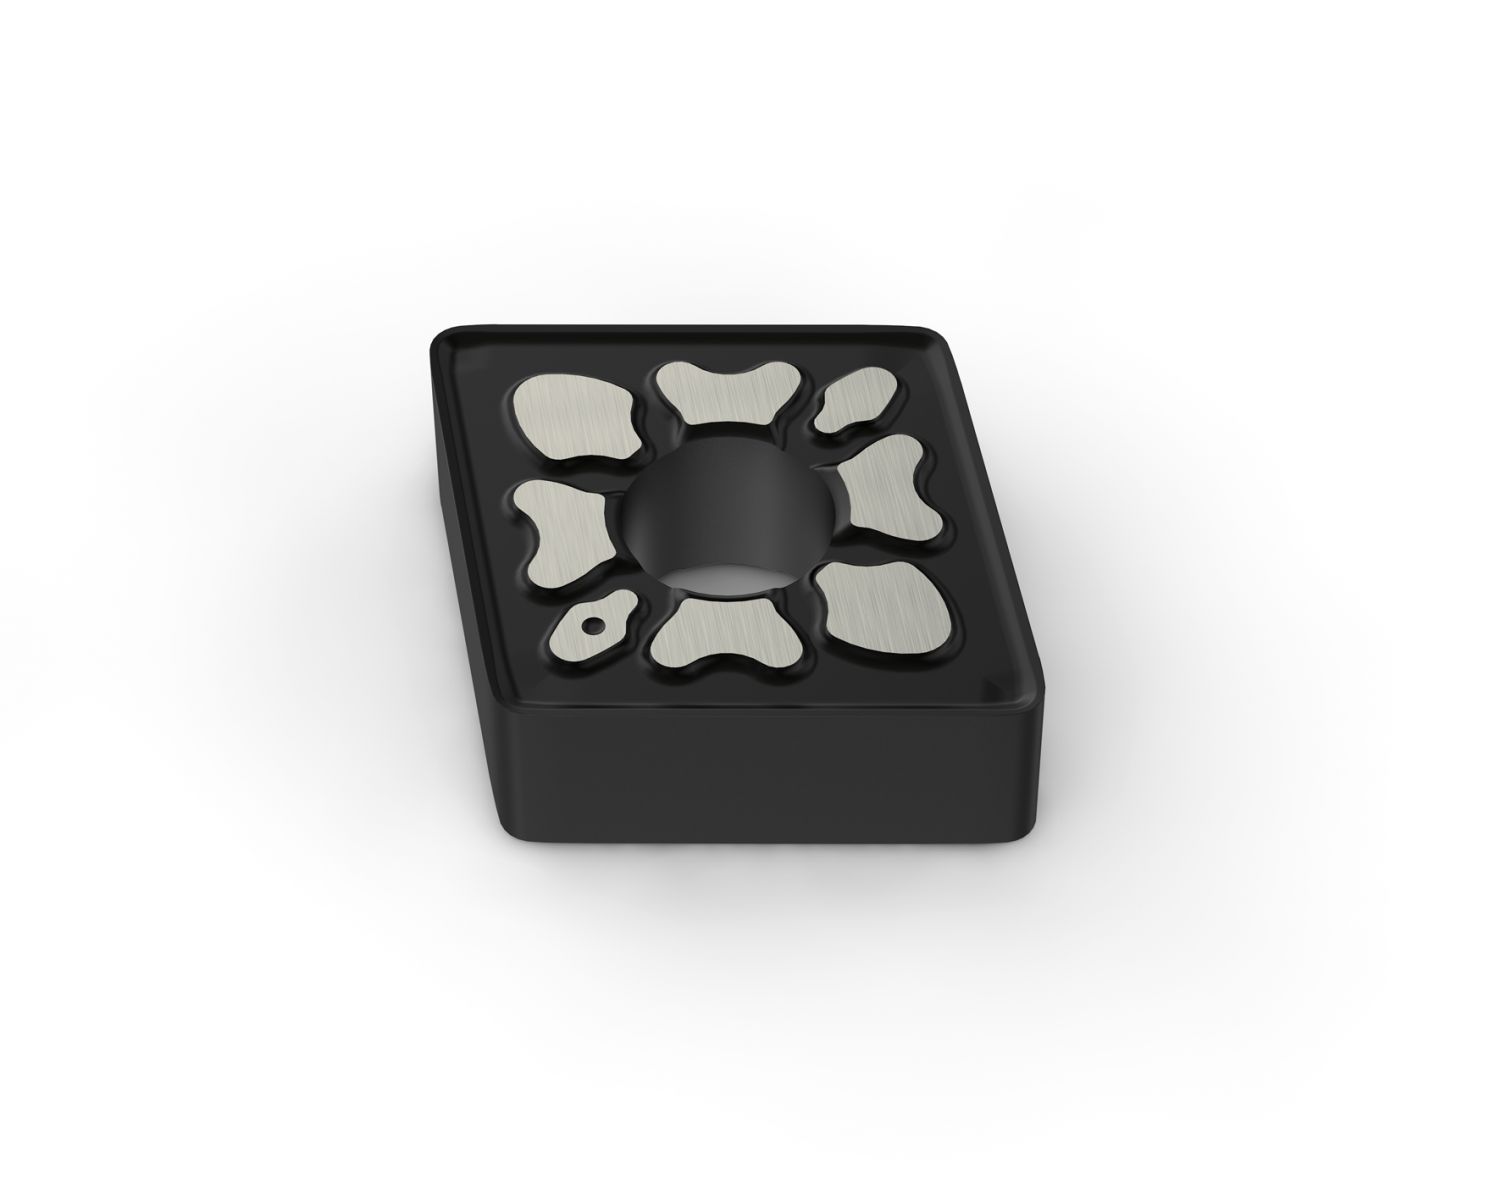
Med osnovne primere različnih geometrij za spreminjanje zmogljivosti sodijo standardne Secove ploščice z geometrijo za struženje, npr. M3 in M5, ki se ponašajo z geometrijami negativnih rezalnih robov (0˚ prosti kot) in T-površinami med rezalnim robom in cepilno ploskvijo orodja. Geometrija M3 je vsestranska geometrija za srednje grobo obdelavo, ki omogoča dobro življenjsko dobo orodja in lomljenje odrezkov pri široki paleti materialov obdelovancev. Geometrije M5 so namenjene zahtevnejšim aplikacijam grobe obdelave pri pomikih z visokimi hitrostmi in združujejo večjo moč robov z relativno nizkimi rezalnimi silami.
Geometriji M3 in M5 se poleg izjemne vsestranskosti ponašata tudi z močjo, vendar nista popolnoma ostri in pri strojni obdelavi avstenitnih nerjavnih jekel tvorita precejšnjo vročino. Orodja, ki so pri obdelavi nerjavnih jekel učinkovitejša, npr. Secovi geometriji MF4 in MF5, se ponašajo s pozitivnimi geometrijami z več ozkimi pozitivnimi T-površinami, ki pomagajo pri ohranjanju ostrine in hkrati nudijo oporo za ostrim robom. Geometrije so zasnovane za odprto in prosto rezanje in omogočajo srednje in končne stopnje obdelav jekel in nerjavnih jekel. Geometrija MF5 je posebej učinkovita pri aplikacijah z visokimi hitrostmi pomikov.
Sestavil:
Patrick de Vos, vodja tehničnega izobraževanja, Seco Tools