epošta: info@strojnistvo.com
(C) 2001 - 2012 STROJNISTVO.com
Podjetje Gorenje d.d. je v letu 2013 načrtovala selitev proizvodnje hladilnikov na novo lokacijo, kjer je bila načrtovana kapaciteta vmesnih skladišč za gotove lakirane polizdelke pred linijami predmontaže zmanjšana za 6,5 krat glede na obstoječ proizvodni sistem na stari lokaciji. Proizvodni proces izdelave hladilnikov zahteva, da mora lakirnica vedno zagotavljati ustrezne količine lakiranih polizdelkov, s čemer se prepreči zaustavitev linij predmontaže. V ta namen je bil izdelan simulacijski model lakirnice in predmontaže, ki omogoča ažurno spremljanje zalog v vmesnih skladiščih glede na postavljen proizvodni plan. Podjetje Gorenje d.d. v svojem proizvodnem programu izdeluje tudi hladilnike. Proizvodnja obsega izdelavo surovih polizdelkov, lakiranje surovih polizdelkov, predmontažo, končno montažo in končno testiranje. V obstoječi proizvodnji vmesna skladišča pred linijami predmontaže zagotavljajo gotove lakirane polizdelke za 24 ur oziroma za 16 ur obratovanja linij predmontaže. Gotovi lakirani polizdelki se nadalje vgrajujejo na linijah predmontaže, katere morajo obratovati brez zaustavitev. Po selitvi proizvodnje hladilnikov so kapacitete vmesnih skladišč gotovih lakiranih polizdelkov pred linijami predmontaže načrtovane za kapacitete, ki bodo zagotavljale 3,5 urno obratovanje linij predmontaže. Zaradi zmanjšanja kapacitet vmesnih skladišč gotovih lakiranih polizdelkov se pojavlja vprašanje, ali bodo nove zmanjšane kapacitete vmesnih skladišč zadostovale za nemoteno delovanje proizvodnje. V ta namen so bile izvedene raziskave in izdelan model segmenta proizvodnega sistema za izdelavo hladilnikov, ki preko podmodelov popisuje lakirnico, vmesne zalogovnike za lakirane polizdelka in predmontažo. Cilj izdelave modela je bil, da preko izvajanja simulacije dobimo proizvodne časa za posamezne lote v lakirnici, obenem pa v vsakem trenutku ažurno stanje v posameznem vmesnem skladišču lakiranih polizdelkov. Lot je opredeljen kot skupina enakih surovih polizdelkov v seriji, ki se kot skupina barva v enako barvo.
Izhodišča za raziskave in želeni cilji
V začetnem koraku so bile postavljene smernice za izdelavo modela in podrobno popisane karakteristike proizvodnje surovih ohišij ter lakirnice v proizvodnem sistemu [1]. Poleg tega je bila podrobno popisana tudi predmontaža, s čemer smo zagotovili spremljanje aktualnih zalog v vmesnih skladiščih gotovih lakiranih polizdelkov pred linijami predmontaže.
Bistveni deli opazovanega dela proizvodnje so sledeči (Slika 1):
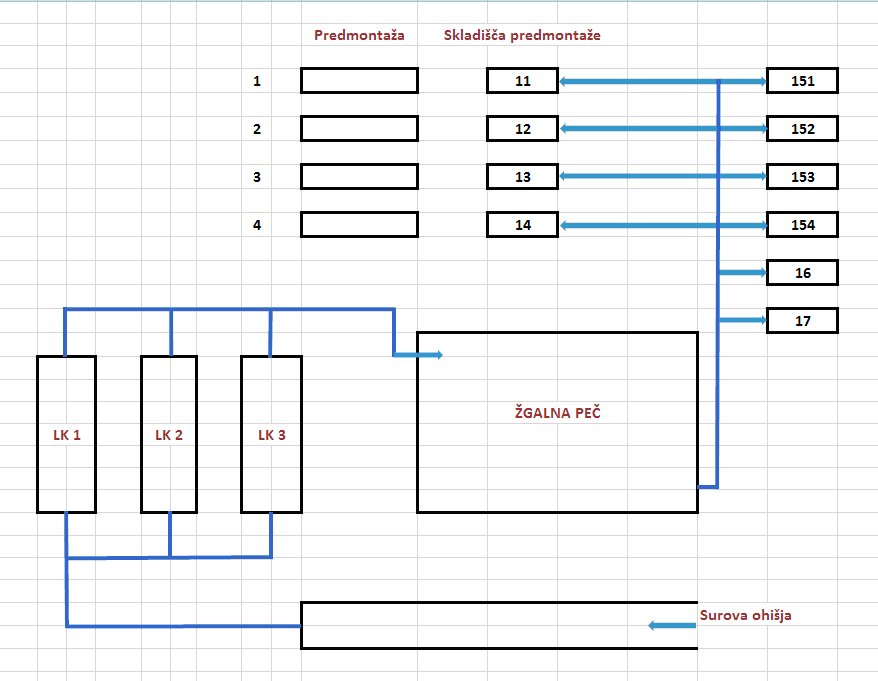
Slika 1: Logična shema pretoka polizdelkov v proizvodnji od zalogovnika surovih ohišij do linij predmontaže.
Parametri delovanja lakirnice in njene specialne karakteristike, ki smo jih zajeli v logičnem modelu, so sledeče [1]:
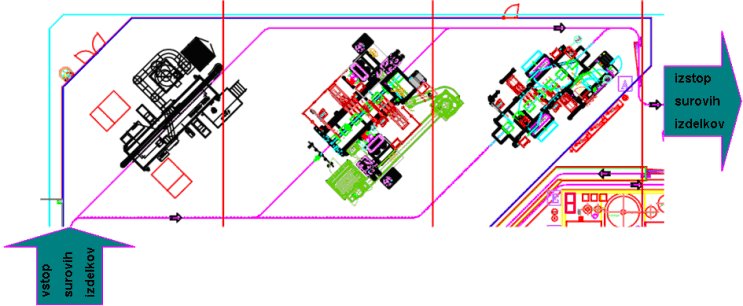
Slika 2: Lakirne kabine v lakirnici in prikaz smeri toka polizdelkov.
Tok polizdelkov v lakirnici je določen preko sledečih proizvodnih parametrov [1]:
Potrebni koraki za dosego zastavljenih ciljev po spremljanju aktualnih zalog v vmesnih skladiščih pred predmontažo so bili sledeči:
Model proizvodnega procesa
Izdelava modela proizvodnega procesa je potekala v več korakih:
Logična zasnova modela
Osnovni in glavni cilj pri raziskavah je bil oblikovanje virtualne tovarne opazovanega dela proizvodnega procesa, ki omogoča in zagotavlja izvajanje načrtovanega proizvodnega plana na enak način, kot se le-ta izvaja v dejanskem proizvodnem procesu ([2], [3]) (Slika 3).
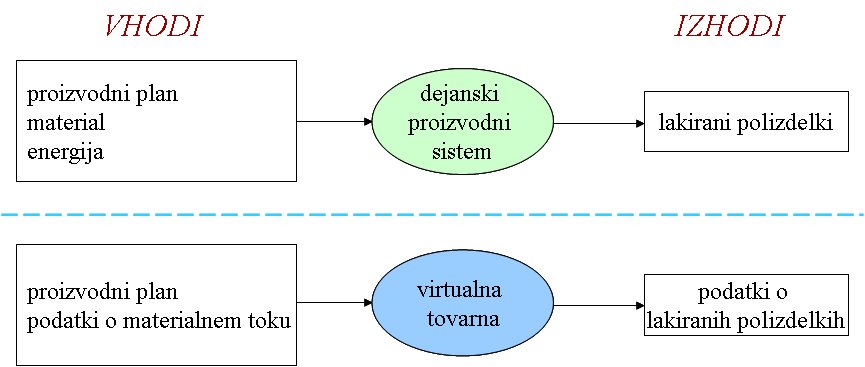
Slika 3: Osnovni princip virtualne tovarne.
Pri gradnji modela lakirnice je bil sam model zasnovan tako, da je omogočena uporaba vhodnih podatkov, ki so v podjetju namenjeni za dejansko proizvodnjo. Model je zasnovan parametrično, s čemer je omogočena uporaba različnih vhodnih podatkov. Hkrati model popisuje dejanski proizvodni proces v taki meri, da so zajete vse bistvene značilnosti dejanskega proizvodnega procesa ([2], [3]). Izpisi o proizvodnih časih v modelu so izdelani za lot, ki je privzet kot osnovni opazovani element materialnega toka v proizvodnem procesu.
Na podlagi predpostavk virtualne tovarne ([2], [3]) smo zasnovali logično shemo modela proizvodnega procesa (Slika 4). Sam simulacijski model lakirnice zajema podmodel lakirnice in podmodel predmontaže (Slika 4).
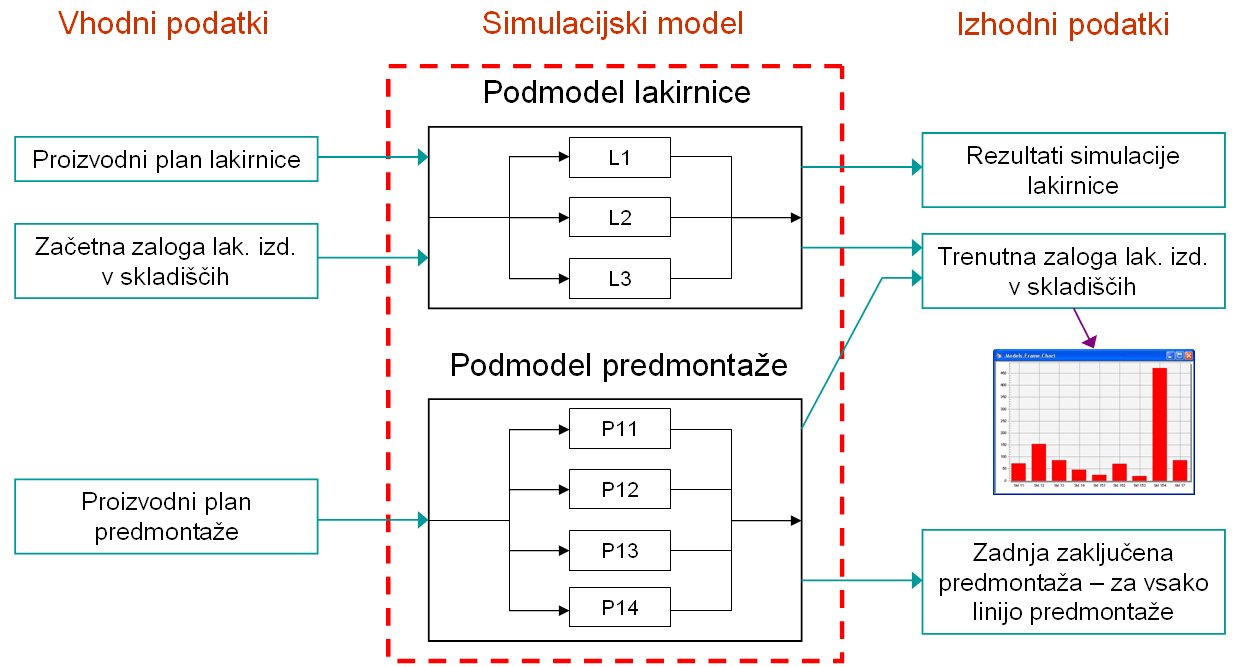
Slika 4: Logična shema simulacijskega modela.
Podmodel lakirnice popisuje proces lakiranja, pri čemer input predstavlja proizvodni plan za lakirnico, output lakirnice pa so gotovi lakirani polizdelki. Podmodel predmontaže popisuje odjem gotovih lakiranih polizdelkov iz vmesnih skladišč predmontaže glede na proizvodni plan predmontaže.
Z logično povezavo obeh podmodelov smo vzpostavili zasledovanje ažurnega stanja gotovih lakiranih polizdelkov v vmesnih skladiščih predmontaže.
Na osnovi logične sheme modela smo izdelali računalniški simulacijski model lakirnice in predmontaže.
Računalniški model in struktura podatkov
Računalniški model smo v okviru raziskovalnega dela izdelali v programskem paketu Tecnomatix Plant Simulation (Siemens) (Slika 5). V modelu so enostavne logične odvisnosti proizvodnega procesa popisane preko standardnih objektov programskega paketa, zahtevnejše logične odvisnosti pa so popisane preko metod oziroma podprogramov v programskem jeziku SimTalk ([4], [5], [6]).
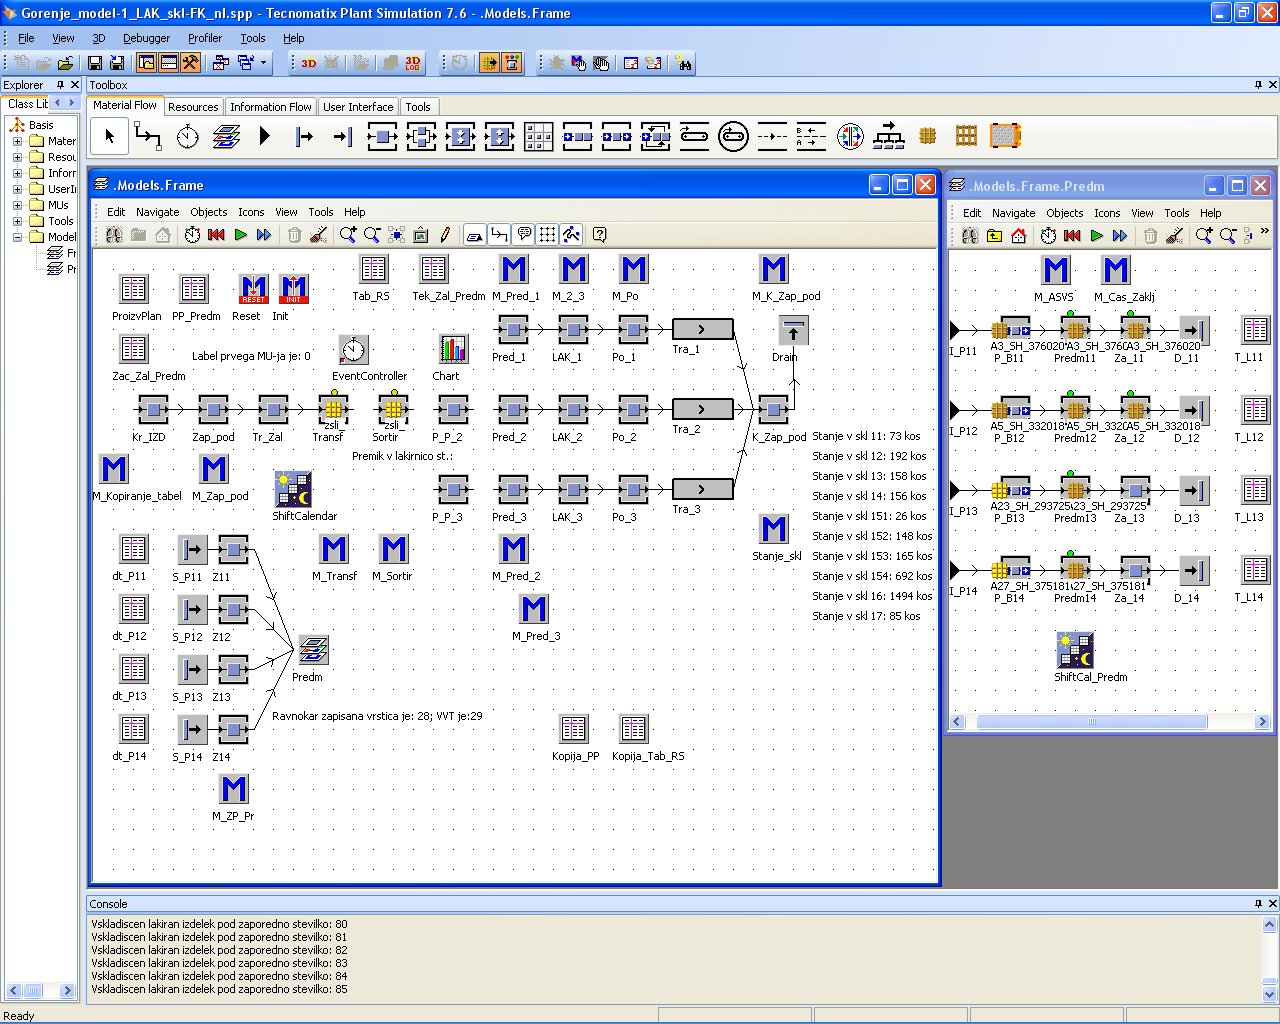
Slika 5: Izgled računalniškega modela v Tecnomatix Plant Simulation.
Potrebni vhodni podatki v računalniški model, ki jih je zagotovilo podjetje Gorenje d.d. iz dejanske proizvodnje, so zapisani v tabelah in so sledeči:
Preglednica 1: Primer podatkov za proizvodni plan lakirnice.
|
Šifra |
Zaporedje |
Količina |
Št.kosov na obešalo |
Št.lak.kabine |
Čas menjave (min) |
Št.predmontaže_skladišče |
Transport od razlaganja do skladišč ohišij in vrat (min) |
|
280607 |
1 |
90 |
1 |
2 |
|
12 |
1 |
|
307630 |
2 |
60 |
1 |
1 |
|
13 |
1 |
|
303223 |
3 |
70 |
2 |
1 |
|
153 |
4 |
|
303228 |
4 |
80 |
4 |
1 |
|
153 |
4 |
|
279768 |
5 |
90 |
20 |
2 |
|
16 |
1 |
Preglednica 2: Primer podatkov za proizvodni plan predmontaže.
|
Šifra hladilnika |
Količina serije |
Zap.številka zapisa |
Šifra lak.ohišja |
Št.lak. ohišij (kos) |
Skladišče |
Šifra lak.vrat Hl |
Št.lak. vrat Hl |
Skladišče |
Šifra lak.vrat ZO |
Št.lak. vrat ZO |
Skladišče |
Šifra lak. robnika SP |
Št. lak. robnik SP |
Skladišče |
Šifra lak. vezni profil SR |
Število lak. vezni profil SR |
Skladišče |
Šifra lak. vezni profil ZG |
Število lak. vezni profil ZG |
Skladišče |
Šifra lak. letev podnožna OT |
Število lak. letev podnožna OT |
Skladišče |
|
335551 |
168 |
A1 |
138333 |
1 |
11 |
253211 |
1 |
151 |
253216 |
1 |
151 |
105413 |
1 |
16 |
107672 |
1 |
16 |
105403 |
1 |
16 |
|
0 |
16 |
|
382423 |
70 |
A2 |
138333 |
1 |
11 |
318946 |
1 |
151 |
263064 |
1 |
151 |
105413 |
1 |
16 |
107672 |
1 |
16 |
105403 |
1 |
16 |
|
0 |
16 |
|
376020 |
4 |
A3 |
138333 |
1 |
11 |
379225 |
1 |
151 |
263064 |
1 |
151 |
105413 |
1 |
16 |
107672 |
1 |
16 |
105403 |
1 |
16 |
|
0 |
16 |
|
332018 |
210 |
A4 |
138333 |
1 |
12 |
253211 |
1 |
152 |
253216 |
1 |
152 |
105413 |
1 |
16 |
107672 |
1 |
16 |
105403 |
1 |
16 |
|
0 |
16 |
|
332018 |
70 |
A5 |
138333 |
1 |
12 |
253211 |
1 |
152 |
253216 |
1 |
152 |
105413 |
1 |
16 |
107672 |
1 |
16 |
105403 |
1 |
16 |
|
0 |
16 |
Preglednica 3: Primer podatkov za začetno zalogo lakiranih polizdelkov.
|
Skladiščno mesto |
Začetna zaloga lakiranih polizdelkov |
|
11 |
90 |
|
12 |
120 |
|
13 |
90 |
|
14 |
90 |
|
151 |
88 |
|
152 |
12 |
|
153 |
125 |
|
154 |
812 |
|
16 |
1000 |
|
17 |
85 |
Vhodni podatki za proces lakiranja (Preglednica 1) zajemajo vse bistvene podatke o barvanju polizdelkov v posameznem lotu: ID oznako, količino polizdelkov v lotu, število kosov na obešalo, oznako lakirne kabine, oznako vmesnega skladišča in čas transporta od lakirne kabine do vmesnega skladišča.
Vhodni podatki za proces predmontaže (Preglednica 2) zajemajo vse bistvene podatke o procesu predmontaže posameznega hladilnika: šifra hladilnika, količina serije ter za vsak sestavni del, ki se vgradi v posamezen hladilnik: šifra, število in skladišče lakiranega polizdelka.
Začetno zalogo v posameznem skladišču pred začetkom izvajanja simulacije vnesemo v preglednico Začetna Zaloga Predmontaže (Preglednica 3).
Zadnji korak pred izvajanjem simulacije je nastavitev začetnega časa simulacije ter nastavitev parametrov o režimih dela tako za lakirnico kot predmontažo oziroma nastavitev delovnih koledarjev za vsako posamezno izmeno.
Izvajanje simulacije modela
Z izvajanjem simulacije modela proizvodnega procesa smo pridobili naslednje podatke:
Preglednica 4: Izhodni podatki simulacije o procesu lakiranja.
|
Šifra |
Zaporedje |
Količina |
Št.kosov na obešalo |
Št.lak.kabine |
Čas menjave (min) |
Št.predmontaže_skladišče |
Transport od razlaganja do skladišč ohišij in vrat (min) |
Začetek Lakiranja (DateTime) |
Začetek Lakiranja (Time) |
Konec Lakiranja (DateTime) |
Konec Lakiranja (Time) |
|
280607 |
1 |
90 |
1 |
2 |
|
12 |
1 |
2012/10/15 06:00:00.0000 |
0.0000 |
2012/10/15 06:51:00.0000 |
51:00.0000 |
|
307630 |
2 |
60 |
1 |
1 |
|
13 |
1 |
2012/10/15 06:24:00.0000 |
24:00.0000 |
2012/10/15 07:15:00.0000 |
1:15:00.0000 |
|
303223 |
3 |
70 |
2 |
1 |
|
153 |
4 |
2012/10/15 06:40:00.0000 |
40:00.0000 |
2012/10/15 07:29:00.0000 |
1:29:00.0000 |
|
303228 |
4 |
80 |
4 |
1 |
|
153 |
4 |
2012/10/15 06:49:20.0000 |
49:20.0000 |
2012/10/15 07:38:20.0000 |
1:38:20.0000 |
|
279768 |
5 |
90 |
20 |
2 |
|
16 |
1 |
2012/10/15 06:54:40.0000 |
54:40.0000 |
2012/10/15 07:40:40.0000 |
1:40:40.0000 |
Preglednica 5: Primer tabele s podatki o aktualnih zalogah v skladiščih.
|
Skladiščno mesto |
Št. izdelanih od začetka simulacije |
Tekoča zaloga |
Št. porabljenih od začetka simulacije |
|
11 |
224 |
72 |
242 |
|
12 |
313 |
153 |
280 |
|
13 |
308 |
85 |
313 |
|
14 |
306 |
46 |
350 |
|
151 |
420 |
24 |
484 |
|
152 |
618 |
70 |
560 |
|
153 |
520 |
19 |
626 |
|
154 |
360 |
472 |
700 |
|
16 |
3620 |
752 |
3868 |
|
17 |
0 |
85 |
0 |
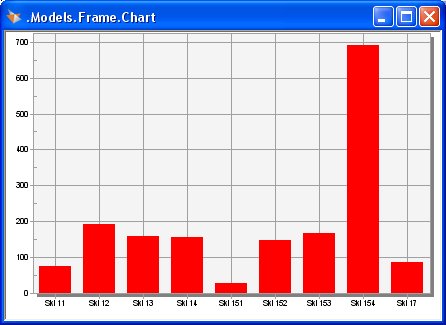
Slika 6: Izpis aktualne zaloge preko grafa.
V tabeli o rezultatih simulacije za proces lakiranja (Preglednica 4) so zbrani podatki o času začetka lakiranja posameznega lota ter o času uskladiščenja posameznega lota v vmesno skladišče gotovih polizdelkov. Ta pridobljen čas nam daje podatek, kdaj so posamezni polizdelki pripravljeni za vgradnjo na linijah predmontaže. Proizvodne čase spremljamo v dveh različnih zapisih: absolutno ter relativno glede na čas začetka izvajanja simulacije in so pripravljeni za nadaljnje analize.
V tabeli o aktualnih zalogah v skladiščih (Preglednica 5) so zbrani podatki o aktualnem številu gotovih lakiranih polizdelkov v posameznem vmesnem skladišču pred predmontažo. Obenem so v tej tabeli zbrani tudi podatki o aktualnem številu izdelanih gotovih lakiranih polizdelkov od začetka simulacije in podatki o aktualnem številu porabljenih gotovih lakiranih polizdelkov od začetka simulacije.
Prikaz v grafu aktualnih zalog gotovih lakiranih polizdelkov v vmesnih skladiščih pred predmontažo (Slika 6) se obnavlja ob vsakem zaključku lakiranja posameznega lota. Glavni namen grafa v simulacijskem modelu je uporabniku čim bolj nazorno predstaviti gibanje zalog v vmesnih skladiščih.
Ugotovitve
Preko rezultatov raziskovalnega dela smo v prispevku pokazali prednosti in možnosti, ki jih nudi izdelan model in izvajanje simulacije. V strnjeni obliki nam omogoča sledeče:
Predstavljen simulacijski model smo testirali na podatkih iz dejanske proizvodnje in s tem dokazali njegovo uporabnost. Model je v primerjavi s preračuni napovedovanja proizvodnega procesa mnogo bolj uporaben, ker upošteva zaporedje izvajanja posameznih operacij lakiranja ob pogoju, da se posamezna operacija lakiranja lahko izvede šele takrat, ko so izpolnjeni vsi pogoji za njen začetek.
Meritve porabljenega časa za izvedbo simulacije so v fazi testiranja modela pokazale, da porabimo po opravljenih začetnih nastavitvah približno 15 sekund za izvedbo simulacije proizvodnega procesa za cel delovni dan (dve izmeni), kar je bistveno hitreje od preračunov napovedovanja.
Sama zgradba simulacijskega modela, ki je sestavljen iz funkcionalnih podmodelov, v našem primeru podmodela lakirnice in podmodela predmontaže, se je izkazala za zelo uporabno. Preko podmodela lakirnice sprotno zasledujemo število izdelanih gotovih lakiranih polizdelkov, preko podmodela predmontaže zasledujemo število porabljenih gotovih lakiranih polizdelkov, z ustrezno povezavo obeh podmodelov pa sprotno zasledujemo ažurno stanje lakiranih polizdelkov v vmesnih skladiščih predmontaže v kateremkoli trenutku v časovnem obdobju, ki ga simulacija zajema.
Izdelan model je obenem zelo uporabno orodje za izobraževanje načrtovalcev proizvodnje, saj lahko načrtovalci sprotno testirajo različne scenarije proizvodnih planov v zelo kratkem času ob predpostavki, da s tem ne posegajo v delovanje dejanskega proizvodnega sistema.
Na splošno pa je glavna in bistvena prednost virtualne proizvodnje preko izdelave modelov in izvajanja simulacije v primerjavi z dejansko proizvodnjo ta, da se pri njenem izvajanju ne porablja nič materiala, nič energije in se ne uporabljajo proizvodna sredstva, ampak se obdelujejo le podatki.
Preko predstavljenega modela smo pokazali, da je na željo naročnika možno postaviti simulacijski model proizvodnega procesa ali njegovega segmenta za katerikoli tip proizvodnje. Preko izvajanja simulacije pa zasledujemo tiste parametre proizvodnega procesa, ki so za naročnika pomembne.
Literatura
[1] Podatki o podjetju Gorenje d.d. – interno gradivo, Velenje, 2012
[2] Debevec M.: Modeliranje strege orodij pri obdelavi v digitalnem okolju, Doktorska disertacija, Fakulteta za strojništvo, Univerza v Ljubljani, Ljubljana, 2010
[3] Debevec M., Herakovič N.: Virtualna proizvodnja v virtualni tovarni za primere maloserijske proizvodnje, Posvet Avtomatizacija strege in montaže 2011 - ASM '11: zbornik posveta, Fakulteta za strojništvo, Univerza v Ljubljani, Ljubljana, 2011
[4] Bangsow S.: Manufacturing simulation with Plant Simulation and Simtalk: Usage and Programming with Examples and Solutions, Heidelberg: Springer, Berlin, 2010
[5] eM-Plant: Reference Manual, Tecnomatix Technologies GmbH & Co. KG, 1998
[6] eM-Plant: Objects Manual, Tecnomatix Technologies GmbH & Co. KG, 1998
Avtor novice:
Mihael Debevec, Laboratorij za strego, montažo in pnevmatiko, Fakulteta za strojništvo, Univerza v Ljubljani
Kontaktni naslov: miha.debevec@fs.uni-lj.si