STROJNISTVO.com • Poglej temo - Začetek tig varjenja

Začetek tig varjenja

Vprašanja, predlogi in mnenja s področja orodjarstva...

Moderator: -M-

Začetek tig varjenja

OdgovorNapisal/-a mojster93 » 13.9.2012 19:11

Pozdravljeni sem nov na forumu.

Prosil bi za vse nasvete in priporočila za varjenje po TIG postopku. Rad bi začel variti po TIG postopku. Ker sem dobro vajen avtogenega varjenja mislim da samo varjenje nebi smelo bit takšen problem. Problem se mi je pojavil v samem začetku in nastavitvah varilnega aparata.Pri samem začetku varjenja se mi zdi da je zelo glasno brnenje varilne pištole. Torej rad bi nekakšen nasvet kako nastaviti aparat, na kaj paziti? Imam nov 200 amperski AC/DC varilni aparat. Res bom hvaležen za vsaka pojasnila in napotke.

L.P.
mojster93
Strokovnjak
Strokovnjak
 
Prispevkov: 83
Pridružen: 13.9.2012 18:30

OdgovorNapisal/-a PartyBoy » 13.9.2012 19:31

http://www.mig-welding.co.uk/tig-tutorial.htm

Za nastavitev boš moral povedat pa kaj variš (materjal, debelino), pa kateri aparat točno imaš. Je res, da je tig varjenje podobno plamenskemu, je pa pri tigu potrebno imeti dobro očiščen materjal, brez rje, maščobe,...
_______________
PartyBoy
Strokovnjak
Strokovnjak
 
Prispevkov: 281
Pridružen: 29.5.2007 18:07

OdgovorNapisal/-a mojster93 » 13.9.2012 19:38

Za primer npr. rad bi varil navadno železo ST-37. Najprej bi rad samo da mi material topi in da lahko potem dodajam material. GYSMI TIG 207HF AC/DC to je oznaka varilnega aparata. Predvsem me zanima sama priprava in nastavitve varilnega aparata za posamezni material.
mojster93
Strokovnjak
Strokovnjak
 
Prispevkov: 83
Pridružen: 13.9.2012 18:30

OdgovorNapisal/-a PartyBoy » 13.9.2012 22:54

TIG hf, 2t ali 4t kakor želiš, DC tok, predvpih cca 0,5-1s, dvig toka <1s, povpih za jekla par sekund, za nerjaveče j. pa okoli 10s, padec toka cca 1-3s, pulzno varjenje najbolje da pustiš izklopljeno, ampere nastavi cca 30-40amp na 1mm debeline. Tja do 130amp uporabljaj 1,6mm rdečo elektrodo, za večjo amperažo pa 2,4mm.

Za alu. seveda preklopiš na AC tok, frekvenca ac toka cca 100-150 hz, balance pa na cca 30% čiščenja.

Seveda so to samo neke "osnovne" nastavitve oz. začetna točka. Za 6 šobo uporabi cca 5-6 lpm plina.

Pulzno varjenje pride prav za zmanjšanje toplotnega vnosa, povečanje produktivnosti,... ...odvisno od nastavitev. Uporabno je predvsem pri nerjavečem jeklu, vendar za začetek je najboljše, da se ne ubadaš s tem.

Pomembna je priprava materjala, najbolje da je pobrušen ali vsaj skrtačen in obrisan z acetonom. Pri tigu vsa umazanija ostane v varu, če je prisotna maščoba pa var postane porozen.

Predlagam, da pogledaš nekaj videov na http://welding-tv.com/ , kjer imaš vse od nastavljanja aparatov pa do varjenja različnih materjalov.
_______________
PartyBoy
Strokovnjak
Strokovnjak
 
Prispevkov: 281
Pridružen: 29.5.2007 18:07

OdgovorNapisal/-a mojster93 » 14.9.2012 11:13

Najlepša hvala za nasvete. Vprašal pa bi še zakaj mi pri varjenju aluminija pri pištoli zelo brni in sploh nemorem variti? Je mogoče kaj narobe z frekvenco? Imam nastavljeno mogoce premalo frekvenco in tok?
mojster93
Strokovnjak
Strokovnjak
 
Prispevkov: 83
Pridružen: 13.9.2012 18:30

OdgovorNapisal/-a mojster93 » 14.9.2012 11:17

Najlepša hvala za nasvete. Vprašal pa bi še zakaj mi pri varjenju aluminija pri pištoli zelo brni in sploh nemorem variti? Je mogoče kaj narobe z frekvenco? Imam nastavljeno mogoce premalo frekvenco in tok?
mojster93
Strokovnjak
Strokovnjak
 
Prispevkov: 83
Pridružen: 13.9.2012 18:30

OdgovorNapisal/-a PartyBoy » 14.9.2012 11:40

Boš moral malo več povedati o težavi...

Pri ac toku je slišati brnenje, edino če misliš kakšno drugo brnenje. Aluminija se načeloma ne da variti samo z topljenjem, moraš tudi dodajati materjal. Tok je cca 40amp na 1mm aluminija. Pri alu. je problem, ker je to zelo dober toplotni prevodnik, zato je z 200 amperi težko variti več kot 5mm, razen če predgreješ materjal.
_______________
PartyBoy
Strokovnjak
Strokovnjak
 
Prispevkov: 281
Pridružen: 29.5.2007 18:07

OdgovorNapisal/-a mojster93 » 14.9.2012 12:54

Ja glede brnenja sem opazil da je to zaradi ac napetosti. Zdaj ze zvarim rostfrej in pa tudi navadno železo. Muči me sedaj samo aluminij kaj pa glede elektrod? Kaksne elektrode si še naj dokopim za varjenje rostfraja ali pa.za varjenje ST. Pa.zanima me tudi za nekaksno kislino ki je za rojstfraj da ostane kovina svetla. Kako se uporablja ta kislina in katera ja najboljsa. Pa se enkrat se zahvaljujem za podporo ki mi je zelo nujna zdajle.
mojster93
Strokovnjak
Strokovnjak
 
Prispevkov: 83
Pridružen: 13.9.2012 18:30

OdgovorNapisal/-a mojster93 » 14.9.2012 13:06

Ja glede brnenja sem opazil da je to zaradi ac napetosti. Zdaj ze zvarim rostfrej in pa tudi navadno železo. Muči me sedaj samo aluminij kaj pa glede elektrod? Kaksne elektrode si še naj dokopim za varjenje rostfraja ali pa.za varjenje ST. Pa.zanima me tudi za nekaksno kislino ki je za rojstfraj da ostane kovina svetla. Kako se uporablja ta kislina in katera ja najboljsa. Pa se enkrat se zahvaljujem za podporo ki mi je zelo nujna zdajle.
mojster93
Strokovnjak
Strokovnjak
 
Prispevkov: 83
Pridružen: 13.9.2012 18:30

OdgovorNapisal/-a PartyBoy » 14.9.2012 13:24

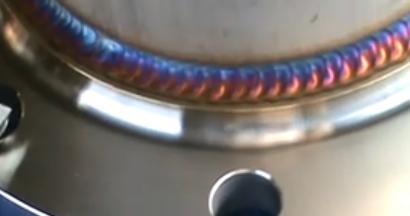
Nerjaveče jeklo ostane svetlo (oz zlatasto, modro), če je vse ok. Kakor var pride v stik s kisikom prehitro posivi oz. počrni in s tem izgubi del "nerjavnosti" ter trdnosti, pojavljajo pa se tudi razpoke.Temu se izognemo z ravno pravim vnosom toplote, ter večjimi šobami, prav tako moramo z argonom zaščiti zadnjo stran vara. To je pomembno pri n.j. ki je izpostavljeno slani vodi ali pa recimo pri izpušnih sistemih. primer vara na n.j. :
Slika
Vendar za domače potrebe ni potrebno pretirano skrbeti za barvo vara. Drugače pa var takoj po varjenju skrtači z nerjavečo žično krtačo saj se takrat najlažje očisti. Obstajajo tudi neke kemikalije, katere ne poznam.

Lahko pa na n.j. poskusiš pulzno varjenje, s tem pa nizki tok nastaviš na 40%, balanco na 30% visokega, freqvenco pa ali okoli 1 hz, kar je najbolj primerno za ročno varjenje ali pa 50+ hz, kar pa sfokusira oblok in poveča produktivnost.

Za varjenje jekla in n.j. so vredu rdeče. za aluminij lahko isto uporabiš rdeče, najboljše naj bi bile pa take z 2% lantana, mislim da so zlate barve.
_______________
PartyBoy
Strokovnjak
Strokovnjak
 
Prispevkov: 281
Pridružen: 29.5.2007 18:07

OdgovorNapisal/-a mojster93 » 14.9.2012 13:32

No to tudi nisem vedel. Aha glede kemikalij bom še povprašal. Kaj pa pri AL kolikor sem poskušal. Pri nekaterih varih nisem imel čistega zvara in je bil zvar porozen. Imam mogoce prevelik dotok plina? Ali pa nimam dobro nastavljene frekvence in toka?
mojster93
Strokovnjak
Strokovnjak
 
Prispevkov: 83
Pridružen: 13.9.2012 18:30

OdgovorNapisal/-a PartyBoy » 14.9.2012 13:49

Aluminij mora biti dobro očiščen, dobro pa je povečati pretok plina na recimo 8lpm.
_______________
PartyBoy
Strokovnjak
Strokovnjak
 
Prispevkov: 281
Pridružen: 29.5.2007 18:07

OdgovorNapisal/-a borisk » 17.9.2012 6:52

aluminij je vedno problem, kombinacija toplotne prevodnosti in občutljivosti na nečistoče je nevarna.
Pri svojem trgovcu nabavi t.i. gas lens. to je takšna mrežica, ki umirja tok plina (laminira).

Ta mrežica precej pomaga pri zaščiti zvara, predvsem v tesnih kotih, kjer je včasih potrebno izvleči iglo bolj ven.

lp, Boris
borisk
Strokovnjak
Strokovnjak
 
Prispevkov: 1259
Pridružen: 15.12.2003 19:06

OdgovorNapisal/-a mojster93 » 18.9.2012 18:53

Hvala ze vse zelo koristne odgovore. Zanima pa me še kako naj naredim čim ožji zvar? A je to odvisno tudi od debeline elektrode? Bi moral dobiti 0,6mm debelo elektrodo? Ali je kaksna druga zanka?
mojster93
Strokovnjak
Strokovnjak
 
Prispevkov: 83
Pridružen: 13.9.2012 18:30

OdgovorNapisal/-a BA » 24.11.2012 16:21

zdravo! sem nov na forumu!

vidim ta je tukaj že tema o tig varjenju pa bi nekaj vprašanj postavil!
prosil bi za nasvete oz. ce kdo pozna ipo tools varilne aparate in če ima kdo izkušnje z temi aparati?
sicer kupujem nov aparat pa me zanima tig varjenje ac/dc nekje okoli 200a aparat.
in katerega vi priporočate za varjenje alu,ros,...

hvala za odgovore!

l.p.
BA
Novinec
Novinec
 
Prispevkov: 3
Pridružen: 24.11.2012 16:07

Naslednja

Vrni se na Orodjarstvo

Kdo je na strani

Po forumu brska: 0 registriranih uporabnikov in 9 gostov