

epošta: info@strojnistvo.com
(C) 2001 - 2012 STROJNISTVO.com
Moderator: -M-
 Napisal/-a mojster93 » 13.9.2012 19:11

Napisal/-a PartyBoy » 13.9.2012 19:31
Napisal/-a mojster93 » 13.9.2012 19:38
Napisal/-a PartyBoy » 13.9.2012 22:54
Napisal/-a mojster93 » 14.9.2012 11:13
Napisal/-a mojster93 » 14.9.2012 11:17
Napisal/-a PartyBoy » 14.9.2012 11:40
Napisal/-a mojster93 » 14.9.2012 12:54
Napisal/-a mojster93 » 14.9.2012 13:06
Napisal/-a PartyBoy » 14.9.2012 13:24
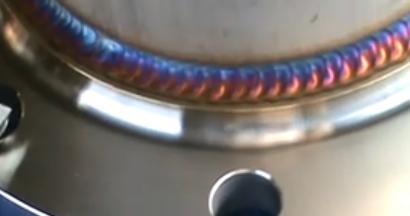
Napisal/-a mojster93 » 14.9.2012 13:32
Napisal/-a borisk » 17.9.2012 6:52
Napisal/-a BA » 24.11.2012 16:21

Po forumu brska: 0 registriranih uporabnikov in 4 gostov
