STROJNISTVO.com • Poglej temo - Varjenje Aluminija

Varjenje Aluminija

Kar ne spada nikamor v zgornje kategorije...

Moderator: -M-

Re: Varjenje Aluminija

OdgovorNapisal/-a Demz » 22.3.2020 17:48

Seveda pri TIG-u, pri MIG-u je še huje. (Vsaj zame)

Aluminij mi nikoli ni sedel, mi je prekompliciran. Morda zato ker v mojem koncu ni dovolj potenciala, da bi se lahko preživljal z njim. :-?
Toda - principi so pa znani. Najhujša je njegova reaktivnost s kisikom, potem toplotna prevodnost (kapaciteta), ter strežba. Na koncu ugotoviš, da je od vsega še najbolj učinkovit navaden kravji loj, skuhan nekje tako, da niso vsi pobegnili stran od smradu. :-?

Ko prebiješ tisto oksidno plast, je zadeva precej lažja. Saj pri NR je tudi nekako tako, samo malce lažje. Na MIG-u moraš prav tako pulzno delat,sicer se ti vse naenkrat utekočini. Pri TIG-u je zadeva malce bolj pod kontrolo, ker je pač bolj skoncentriran vnos energije, toda še vedno, brez tistega "čistilnega" pulza je težko kaj pametnega narest.

Aluminij. Ki mu pol elektronov v tazadnjih orbitalah manjka. :-? In ko mu pokažeš prst - ti potegne celo roko. (nikoli dovolj energije, ko jo pa vendarle dobi, pa steče).
Delo krepeli človeka.
Demz
Strokovnjak
Strokovnjak
 
Prispevkov: 3174
Pridružen: 14.7.2008 17:49

Re: Varjenje Aluminija

OdgovorNapisal/-a Demz » 22.3.2020 19:46

Ste se vprašali, zakaj je pri TIG varjenju aluminija zaželjena čim bolj tumbasta konica elektrode?
Medtem ko pa pri NR ni nikoli dovolj ostra?
Delo krepeli človeka.
Demz
Strokovnjak
Strokovnjak
 
Prispevkov: 3174
Pridružen: 14.7.2008 17:49

Re: Varjenje Aluminija

OdgovorNapisal/-a borisk » 23.3.2020 12:15

ker ne zdrži temperature v čistilnem ciklu...
borisk
Strokovnjak
Strokovnjak
 
Prispevkov: 1259
Pridružen: 15.12.2003 19:06

Re: Varjenje Aluminija

OdgovorNapisal/-a konstrukterJG » 23.3.2020 13:45

Pri TIG postopku pri varjenju aluminija se elektroda močno bolj porablja, saj mora biti priključena na +. Pri izmeničnem toku je pa itak še večja obraba. Problem pa je tudi oksidna plast, ki ima višjo talilno temperaturo od osnovnega materiala. Veliko narediš že, če pred varjenjem površino očistiš.
konstrukterJG
Novinec
Novinec
 
Prispevkov: 6
Pridružen: 25.8.2019 9:02

Re: Varjenje Aluminija

OdgovorNapisal/-a Demz » 23.3.2020 14:13

Predvsem pa zato, da ogreješ okolico.
Zato je tumpasta.

Aluminijaste zlitine imajo evtektikum ...
.. ojej - ne bi se rad zaplezal, moja kemija je že skoraj sto let stara, toda aluminij ima evtektično krivuljo zelo plitvo. To pomeni, da na meji temperatur vsa okolica zelo hitro preide v tekoče stanje itd.

Zato se z aluminijem dela s pulznim varjenjem. Tekočo frakcijo (dodajanje) dodajaš samo po potrebi. Vmes daš pa še čistilni učinek + tistih 10V , ki ti odstranijo oksid, tisto nesnago, ki se nam vsepovsod valja pod nogami. :(

Eh ... aluminij, :roll:
Delo krepeli človeka.
Demz
Strokovnjak
Strokovnjak
 
Prispevkov: 3174
Pridružen: 14.7.2008 17:49

Re: Varjenje Aluminija

OdgovorNapisal/-a vili » 23.3.2020 19:18

no meni so pripovedovali na inštitutu za varilstvo , da je to eno veliko SRANJE , če ga res v nulo ne obvladaš, al in zlitin niso šala, ali pač..., tako kot pravi demz ... problem je kisik..., jasno...
vili
Strokovnjak
Strokovnjak
 
Prispevkov: 7416
Pridružen: 26.1.2005 10:24

Re: Varjenje Aluminija

OdgovorNapisal/-a kenny » 24.3.2020 15:29

Demz, ti imaš pomoje malo napačno percepcijo pulznega varjenja, verjetno misliš da je ac tok pulzno varjenje ?. Pulzno varjenje je enostavno preklaplanje med dvema amperažama pri tigu in voltažama pri mig-magu. mig mag nima nobenih +10v čistilnega obloka ampak je konstantni dc+ tok in preklaplja le med dvema voltažama. Sem v prejšnjem postu opisal zakaj je pulzno boljše za tanjše varjence. evo še video v počasnem posnetku. https://www.youtube.com/watch?v=LMnRRx1popU

Pri tigu elektroda ne rabi bit "tumpasta" kot je veljalo pri starih aparatih ampak je komot špičasta. Dvigne se frekvenca ac toka na recimo 150hz, razmerje dc+ 30% in dc- 70%. Pri določenih aparatih se lahko nastavlja tudi amperi za + in - pol posebej.
kenny
Strokovnjak
Strokovnjak
 
Prispevkov: 400
Pridružen: 11.6.2009 21:17

Re: Varjenje Aluminija

OdgovorNapisal/-a borisk » 24.3.2020 15:47

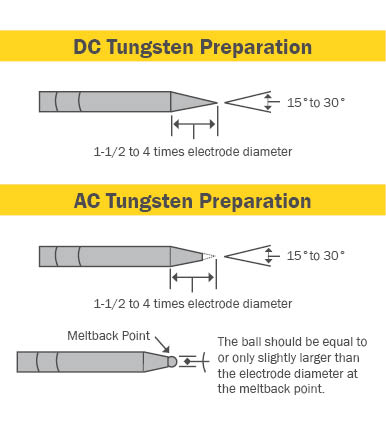
pri AC tigu je elektroda lahko špicasta, ampak dolgo ne bo ostala, pa na rentgenu se bo lepo svetu wolfram... :lol:

konica bo na AC kmalu naredila bunkico, bolj ko je žgeš, večja bo. ali fantje, a poznate dovoljene tokove za AC obremenitev wolfram elektrode? kakšni so pa za DC? je kar velika razlika :lol:

https://www.welding.com.au/assets/docs/ ... ration.jpg

Pri velikih tokovih je tudi pri DC potrebno malce pristrič konico, potem pa dolgo zdrži (na kakem avtomatu kjer imaš 4 ali 4,8mm elektrodo).


kar se pa tiče pulznega DC in pulznega AC, AL okside razbija predvsem prehod toka iz - v + zaradi spremembe smeri toka elektronov...
borisk
Strokovnjak
Strokovnjak
 
Prispevkov: 1259
Pridružen: 15.12.2003 19:06

Re: Varjenje Aluminija

OdgovorNapisal/-a Iztok Š. » 24.3.2020 18:01

Po dolgem času sem se moral zopet sam brez večjih izkušenj lotiti varjenja aluminija, ker me je podjetje, kjer sem naročil storitev, več kot en mesec nategovalo za zapreti par lukenj v aluminijasto robno letev za jadrnico.

ZAČETNIK ZA ZAČETEK VARJENJA POTREBUJE NASLEDNJE INFORMACIJE:

TIP APARATA: TIG z OBVEZNIM AC min150A, VELIKO bolje bo 200A
ALUMINIJ SE VARI: na AC izmenični tok obloka (inox se vari na DC). Priporočam 2T (pritisneš tipko začetek varjenja - spustiš tipko zaključek varjenja) za učenje in nato takoj začni z 4T zaradi lepšega prehoda ob startu in zaključku vara.
TOK VARJENJA: za cca 4mm ALU nastavi 130A (dvakrat višji tok glede na primerljivo debel INOX po TIGu)
PRETOK PLINA: 15-20l/min (za TIG imam ponavadi 6-7l/min)
KERAMIČNA ŠOBA ZA PLIN: bolje večja kot manjša
ELEKTRODA: ne manj kot 2,5mm. Ob varjenju se na konici elektrode naredi kroglica - to je OK. Elektroda naj gleda iz nivoja šobe za plin cca 3-4mm. (Pri inoxu z DC varjenjem jo pobrusi v konico.)
PRIKLOP ROČKE: na (-) (za inox obvezno na (-) )
PRIKLOP MASE: na (+) (za inox obvezno na (+) )

Za varjenje Aluminija je polariteta ročke lahko obrnjena!
- če je ročka na (-) imaš močan oblok, globji in ožji var, slabše čiščenje oksida.
- če je ročka na (+) imaš šibak oblok, plitvejši in širši var, dobro čiščenje oksida, le elektrodo ti v tem primeru počasi kuri.

Tudi sam sem začetnik. Da sem zavaril, kar sem se lotil sem potreboval zgornje strnjene informacije do katerih sem se moral na žalost dokopati sam. Iz vaših odgovorov sem razbral, da niste razumeli vprašanj ali se niste hoteli spustiti na začetniški nivo ali pa sem dobil vtis vzvišenosti kot sem ga bil deležen zadnji mesec pri "profesionalcih".

Začetnik, malo poglej še youtube in ne boj se kajti varjenje aluminija ni noben bav bav, še posebej če si kdaj kaj več spajkal v elektroniki. Po manj kot eni uri vaje sem uspel narediti lepši var kot ga je naredil profič za test. :wink:
Iztok Š.
Novinec
Novinec
 
Prispevkov: 5
Pridružen: 25.12.2015 10:07

Re: Varjenje Aluminija

OdgovorNapisal/-a Demz » 24.3.2020 20:30

Lej, @Iztok Š. , ne bit užaljen. Vse kar opisujemo nekateri, opisujemo pač zadevo kot je. Aluminij je namreč tako drugačna kovina, da potrebuješ praktično vso opremo v delavnici čisto drugačno kot za klasične kovine, ki jih redno obdelujemo.

Po elektronapetostni vrsti je aluminij mnogo bolj žlahten od železa, gre za to da je izrazito prehoden element, ki mu manjkajo elektroni v kar dveh zadnjih orbitalah (sem pozabil, toda ne vem celo, če ne tudi v d, poleg e in f), zato je izredno reaktiven,na vsak način jih hoče nadomestiti, zato je tudi tak toplotni prevodnik, glede tega bi znal biti enakovreden zlatu, če ne bi imel tiste zagamane oksidne prevleke, ki je izrazit izolator.

Če grem švasat jeklo, ali pa CrNi jeklo, vržem noter jurja denarja in delam z enosmernim tokom. Če želim še malce več nadzora, vržem noter še dva jurja in imam pulzno. Za aluminij moram vreči noter 8 jurjev ali več, ker hoče imeti mnogo višje tokove (je temperaturno mnogo bolj požrešen, ravno zaradi tistih manjkajočih elektronov v predzadnjih orbitalah), pa še malce pozitivnega šusa za razbijanje oksidne plasti, ki se mu hipoma dela na površini.

Sedaj, ko so znanstveniki in tehniki definirali težave in rešitve z njim - je luštno delati. Toda, vsa delavnica mora biti čisto drugače opremljena in mnogo dražja. Še odrezati ga je problem, če nimaš malce drugačnega noža,svedra, ločilnega sredstva, bla bla bla - napram običajnim kovinam, ki jih dnevno uporabljamo.

In glede W elektrode, konica se organizira v kapljico, ravno zaradi krepko višjih energij na njej, pa še tisti pozitivni pulz za čiščenje zraven, kar je tudi prav. Toda ker je elektroda tako "tumpasta", greješ mnogo večjo maso materiala, kot pa pri npr. običajnem jeklu. Saj jo tudi moraš, ker je aluminij tak prevodnik. Pri jeklu ali NR ni zaželjeno tako greti material, nimaš storilnosti pa še skuriš ga.

In - da, Al variš pulzno. Rečemo da z AC, toda delovni tok je negativni pulz, vmes pa še malce pozitivnega pulza za čiščenje oksidne plasti. Seveda tako izpade izvor izmenični, torej AC, toda še vedno je pulzni. Če greš z golim enosmernim, se ti prehitro vsa okolica utekočini naenkrat. Če greš s pulznim, pa lažje kontroliraš bazen taline. Ali kopel ali kako že.

Toliko kar sam vem glede aluminija. Nimam ga preveč rad. Same težave z njim.
Saj tudi zlata nimam preveč rad. So tudi same težave z njim, potem pa še z žensko, ko ga zavoha. :roll:
Delo krepeli človeka.
Demz
Strokovnjak
Strokovnjak
 
Prispevkov: 3174
Pridružen: 14.7.2008 17:49

Prejšnja

Vrni se na Ostalo - tehnična pomoč

Kdo je na strani

Po forumu brska: 0 registriranih uporabnikov in 7 gostov