TIG varjenje
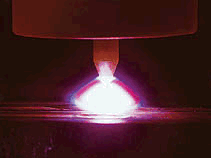
Varjenje v inertni zaščitni atmosferi z wolframovo elektrodo (TIG postopek) je bil razvit okoli leta 1940 za varjenje aluminija in magnezijevih zlitin.
Zraven aluminija in magnezija se TIG postopek uporablja za varjenje nerjavnih jekel, kakor tudi ogljikovih in malolegiranih jekel. Primarno se TIG postopek uporablja za varjenje materialov, tanjših od 6 mm.
Pri TIG postopku varjenja se električni oblok uporablja za segrevanje in taljenje osnovnega in dodanega materiala. Električni oblok gori med elektrodo in varjencem. Zaščitni plin, ki teče skozi plinsko šobo, ščiti talino in elektrodo. Elektroda je nameščena na sredino plinske šobe.
Glavni namen zaščitnega plina pri TIG postopku varjenja je zaščita segretih in staljenih delov varjenca, dodanega materiala in elektrode pred kvarnimi vplivi okoliške atmosfere (zraka). Poleg tega zaščitni plin vpliva na karakteristiko obloka in na izgled zvara.
Zaščitni plin, ki je značilen za TIG postopek, je sestavljen iz argona, helija ali njunih mešanic. Pod določenimi pogoji lahko ima dodatek vodika in dušika zelo ugodne vplive na sam proces varjenja in na kakovost celotnega zvarnega spoja.
Značilna uporaba TIG postopka varjenja je, na primer, varjenje cevi, tlačnih posod in toplotnih izmenjevalcev. Odkar se TIG postopek lahko uporablja za varjenje zelo tankih materialov in majhnih izdelkov, se ta metoda spajanja uporablja tudi v elektronski industriji.
Prednost TIG varjenja so zelo visoka kakovost zvarnega spoja, postopek ne pušča žlindre in varilnih obrizgov. Ta metoda varjenja je zelo vsestranska, saj se večina materialov lahko zavari po TIG postopku v raznih varilnih položajih.
MIG/MAG varjenje
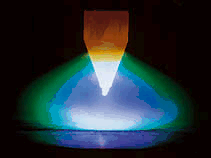
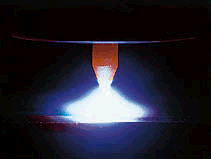
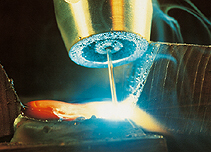
Varjenje v zaščiti inertnega plina (Metal Inert Gas - MIG) in varjenje v zaščiti aktivnega plina (Metal Active Gas - MAG) sta najbolj razširjena postopka varjenja v Evropi, ZDA in na Japonskem. Visoka produktivnost, omogočena s to metodo, in dejstvo, da ga je zelo enostavno avtomatizirati, sta faktorja, ki sta pripomogla k njegovi širši uporabnosti.
Princip MIG / MAG varjenja je, da se kovinska žica dodaja preko varilne pištole in se v obloku stali. Žica ima dve nalogi; je elektroda, ki prenaša električni tok, in je dodani material. Električna energija, ki je potrebna za proces, se pridobi preko varilnega izvora toka. Zaščitni plin, ki teče preko zaščitne šobe, ščiti oblok in talino zvara. Zaščitni plin je lahko inerten (MIG) ali aktiven (MAG). Inerten plin je tisti, ki ne reagira s talino zvara. Plina, ki predstavljata to kategorijo, sta argon in helij. Nasprotno pa aktivni plini sodelujejo v procesu med oblokom in talino zvara. Argon, ki mu dodamo majhne količine ogljikovega dioksida ali kisika, je, na primer, aktivni plin.
Rezanje s plazmo
Rezanje s plazemskim oblokom se je razvilo v 50-tih letih dvajsetega stoletja za razrez kovinskih materialov, ki se niso dali razrezati s plamenskim postopkom, kot so nerjavna jekla, aluminij in baker.
Režemo tudi različne jeklene zlitine z visoko natančnostjo razreza.
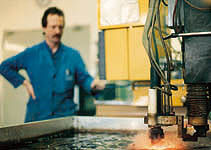
V osnovi se plazemski plin ionizira v šobi in se »fokusira« s pomočjo posebej oblikovane šobe. Ta vroč plazemski curek se lahko uporablja za razrez materialov, kot je plastika (neprenesen oblok). Pri razrezu kovin se električni oblok vzpostavi med elektrodo in obdelovancem in s tem poveča prenos energije. Zelo ozka odprtina šobe fokusira oblok in plazemski curek. Dodatno intenziteto prenosa obloka se lahko doseže s sekundarnim (plazemskim) plinom. Zaradi ekoloških razlogov se rezanje s plazmo pogosto izvaja v bazenu pod vodo.
Kot plazemski plin se lahko uporabijo plini, kot so argon, vodik, dušik in mešanice teh plinov, kakor tudi zrak in kisik.
Naprave za visokonatančno rezanje delujejo na osnovi zelo učinkovitega fokusiranja plazemskega curka, kot je primer z vrtenjem plazemskega curka.



 Napisal/-a janezb » 28.5.2006 19:52