STROJNISTVO.com • Poglej temo - Hitrost vrtenja glave pri vrtanju?

Hitrost vrtenja glave pri vrtanju?

Tehnologija in ekonomija obdelave, predelave...

Moderator: -M-

OdgovorNapisal/-a djoli » 3.12.2008 16:50

pa saj ne moreš verjet!
Človek vas vpraša približne rezalne parametre vi pa...

rezalni parameti za vrtanje z HSS svedri v jekla se gibljejo med 15-25 m/min
če je sveder boljši pa so hitrosti lahko tudi večje.
Najbolje pa da če veš kateri sveder imaš in kje si ga dobil lahko tam tudi vprašaš po parametrih. Ti jih bodo rade volje povedali.
Drugače pa za osnoven HSS sveder (čist navaden) kakor sem rekel 15-25 m/min

hehehe...
djoli
Novinec
Novinec
 
Prispevkov: 3
Pridružen: 10.1.2008 22:57

OdgovorNapisal/-a hartan » 6.12.2008 14:28

samouk napisal/-a:Pri navojnih svedrih na avtomatskih strojih in CNC stružnicah pa daš pomik za vrezovanje navoja vedno manjši od 0.1-0.3 mm na korak.Za odvijaje navojnega svedra pa večji korak od navojnega svedra.največ se naučiš pri nastavitvi sami, ker takrat tudi vidiš kako se stroj sam obnaša.Zapomni si da mora kompenzator oziroma račna vedno biti nekje vnes mad skrajnima hodoma.Če se bojiš da bi se navojni sveder pri prvem komadu zaletel ko režeš navoj v slepo izvrtino, le tega naredi postopoma in po potrebi dodajaj globino.Primer: Matica M12 dolžine 20mm...
M12 korak navoja je 1.75mm
-vrezavanje navoja do Z-12mm F1.60 S1000 M3
-odvijanje Z5 F1.90 S1000 M4
narediš zastoj G4 X0.5 (siemens krmilje)

-material je jeklo za avtomate s svincem

Lp,Janko


Glih to bi rad, da malo obrazložiš, zakaj bi mogo bit pomik malo manjši od potrebnega. Ker sam sem do zdaj vedno nastavil pomik, kakršnega bi zahteval korak navoja. Zaj če dam pomik na stroju malo manjši, bo navojni, ko ga prime, šol v lukno s pomikom, večjim, kot se premika mašina. Torej bi kuplungo, al račno, al kaj je že, avtomatsko začelo vlečt vun in sveder bi bil v najnižji točki nižje, kot če bi pusto pomike take, kakršne zahteva korak navoja (torej bi teoretično lahko nasedo). Al potem morš zato pisat tolk manjšo globino, al kako?

Če mi lahko ti al pa bilokdo drugi pojasni, v čem je to finta (a je sploh približno tak, kot sem napisal, da ni glih obratno). Pa ne mi metat naprej, da sprašujem bedastoče, to mi bolj malo koristi...
hartan
Strokovnjak
Strokovnjak
 
Prispevkov: 411
Pridružen: 12.4.2008 7:53

OdgovorNapisal/-a Nicomajstr***???*** » 6.12.2008 17:04

Da ne bom povzemal:
Splošni nasveti za vrezovanje navojev
1. Iz tabel skupin materialov izberite ustrezno obliko strojnega navojnega svedra za material in tipizvrtine (prehodne ali slepe).
2. Zagotovite dobro vpetje obdelovanca. Gibanje obdelovanca lahko povzroči lom navojnega vreznika ali slabo kakovost navoja.
3. Izberite pravilno velikost svedra za izvrtino. Pazite na možnost utrditve materiala.
4. Izberite pravilno hitrost vrezovanja kot je označena na straneh za izbor strojnih navojnih svedrov.
5. Uporabite vaši aplikaciji ustrezno mazalno sredstvo.
6. Ob uporabi z NC stroji zagotovite pravilno nastavitev pomika. Če uporabljate kompenzacijske glave za vrezovanje navojev je priporočljiv pomik 95% do 97% koraka navoja, tako da navojni sveder potuje v material brez pritiska.
7. Če je mogoče uporabljajte s.n.s. skupaj s kvalitetnimi kompenzacijskimi glavami - nastavki za vrezovanje navojev s sklopko za omejitev navora, ki zagotavlja prosto gibanje in preprečuje lomljenje svedra, v primeru, ko ta zadene ob dno slepe izvrtine.
8. Zagotovite tekoč vstop navojnega svedra v izvrtino, saj lahko neenakomeren pomik povzroči razširjen vhod.


Pa enkrat so vas že opozorili, da uporabljajte vsaj približno slovenščino, da vas bo kdo razumel :evil:
Nicomajstr***???***
Strokovnjak
Strokovnjak
 
Prispevkov: 1469
Pridružen: 20.10.2006 20:56

OdgovorNapisal/-a tomser » 7.12.2008 11:53

Pri vrezovanju navoja v slepo luknjo je bolje, da se navojni sveder ne zabije v dno izvrtine.
To dosežeš tako, da je kompenzator pri končnem položaju uvitja svedra v navoj popolnoma stegnjen in sveder se začne prosto vrteti.
Če si spreten lahko z globino vrezovanja navoja in pri upoštevanju časa zaviranja in ponovnega zagona vretena (M3 -> M4) dosežeš, da se sveder čimmanj prosto zavrti.
Če se sveder zabije v dno izvrtine, bo popustila sklopka na kompenzatorju. Razliko se lahko opazi potem, da ko sklopka popušča je slišati glasnejše klikanje kot pri stegnjenem kompenzatorju.
Trdoto sklopke se da tudi nastavljati. Pri vrezovanju navojev v mehkejši material je dobro nastaviti manjši mejni moment zato, da ne strga navoja, ko zadene sveder dno izvrtine.
Pri ponovnem vrezovanju navoja (nastavljanje stroja, popravljanje plitvih navojev) pri enakih nastavitvah praviloma zabije sveder v dno izvrtine.
tomser
Sodelavec
Sodelavec
 
Prispevkov: 39
Pridružen: 10.7.2008 13:21

OdgovorNapisal/-a crny007 » 13.12.2008 14:58

"villi" a bi mogoče lahko izdelal kakšno tako tabelo ali pa vsaj obrazložil kako se da to naredit , bi ti bil zelo hvaležen ......to je moj mail:


crny007@gmail.com hvala že v naprej
crny007
Pripravnik
Pripravnik
 
Prispevkov: 23
Pridružen: 19.3.2008 21:21

OdgovorNapisal/-a samouk » 13.12.2008 16:31

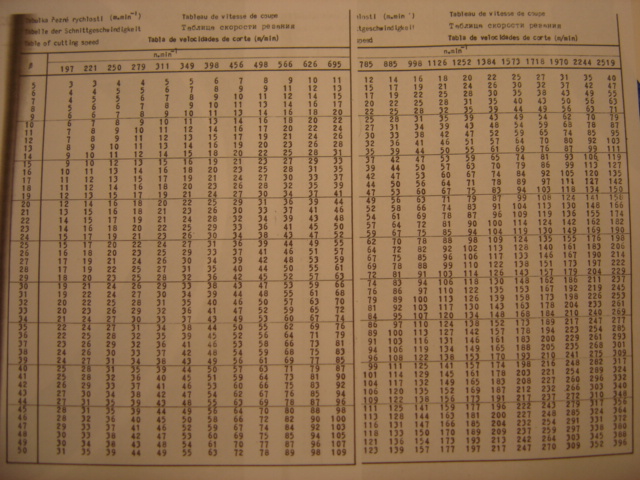
Prilagam tabelo rezalnih hitrosti:
Slika


Lp,Janko
samouk
Strokovnjak
Strokovnjak
 
Prispevkov: 220
Pridružen: 18.8.2008 16:43

CNC rezanje navoja z navojnim svedrom

OdgovorNapisal/-a DynaVox » 13.12.2008 16:44

Na vprašanje nekoliko manjšega pomika pri rezanju navoja od teoretskega je vezana tudi gladkost površine navoja. Ta je bolj gladka, če je navoji sveder nekoliko pridržan pri pomikanju navzdol v izvrtino.
To deluje lepo tudi brez kompenzacijske glave. Vendar morajo biti razlike v pomikih zelo majhne. Recimo v območju stotinke mm ali dve.
CAD / CAM / CAE
DynaVox
Strokovnjak
Strokovnjak
 
Prispevkov: 409
Pridružen: 1.9.2004 6:27

OdgovorNapisal/-a samouk » 13.12.2008 16:53

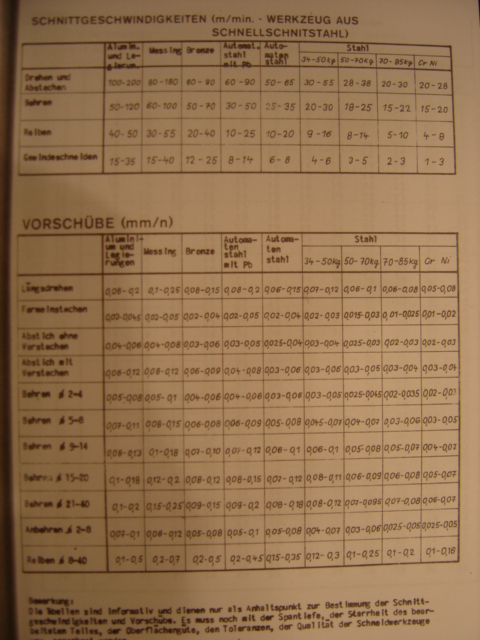
Tabela rezalnih hitrosti za orodja iz hitroreznega jekla-HSS:
Slika
samouk
Strokovnjak
Strokovnjak
 
Prispevkov: 220
Pridružen: 18.8.2008 16:43

OdgovorNapisal/-a crny007 » 13.12.2008 20:04

"samouk" kaj bi lahko ti dve sliki poslal na moj mail v takšnem formatu da bi se bolje videlo ker bi si rad sprintal v velikost A4


crny007@gmail.com
crny007
Pripravnik
Pripravnik
 
Prispevkov: 23
Pridružen: 19.3.2008 21:21

Prejšnja

Vrni se na Proizvodno strojništvo

Kdo je na strani

Po forumu brska: 0 registriranih uporabnikov in 8 gostov