STROJNISTVO.com • Poglej temo - Mastercam pri struženju z gnanimi orodji

Mastercam pri struženju z gnanimi orodji

Vsi ostali programski paketi.

Moderator: -M-

Mastercam pri struženju z gnanimi orodji

OdgovorNapisal/-a hartan » 2.6.2010 22:05

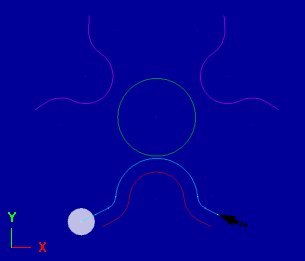
Glava z obdelovancem lahko rotira po C-osi, in se premika po X-osi. Tako pot, kot je na sliki v smeri puščice), bi moral opraviti rezkar.

Slika

V simulaciji gre vredu, ko pa dam, da mi postprocesira in izpiše g-kodo, pa dobim to:
%
O0000
(PROGRAM NAME - MACHINE_GROUP_1)
(DATE=DD-MM-YY - 02-06-10 TIME=HH:MM - 22:58
(MCX FILE - C:\MCAMX\MCX\MOJE DATOTEKE\POSNETJE VP. CELJUSTI.MCX)
(NC FILE - C:\MCAMX\LATHE\NC\MACHINE_GROUP_1.NC)
(MATERIAL - ALUMINUM MM - 2024)
G21
(TOOL - 1 OFFSET - 0)
()
G0 T0100
M23
G0 G54 X250. Z250.
C90.
G97 S0 M55
G98 G1 F0.
G28 U0. W0. H0.
T0100
M30
%


Pri postprocesiranju uporabim "Generic Fanuc 4X MT_Lathe" postprocesor. Sploh ne vem, kako bi mogla zgledat G koda pri tem C-osnem, al kaj že je... Ampak to, kar mi naredi, kolk vidim, ni nič. Kaj je to krivo?
hartan
Strokovnjak
Strokovnjak
 
Prispevkov: 411
Pridružen: 12.4.2008 7:53

OdgovorNapisal/-a pkrzic » 3.6.2010 7:24

Živijo,

v Mastercamu nekaj stvari nimaš pravilno nastavljenih.

- Izbrati moraš pravilno obdelovalno strategijo. za takšno operacijo izberi "C-axis face contour".

- geometrija za čelno obdelavo mora ležati v FRONT ravnini:
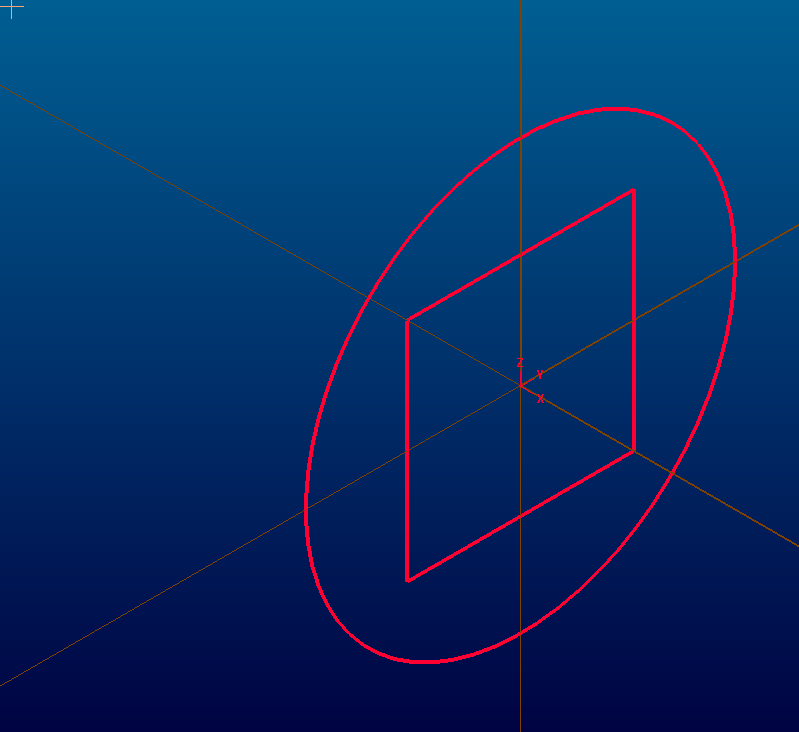

Slika

- v parametrih operacije moraš pod opcijo "Rotary Axis Control" izbrati možnost "C-axis":
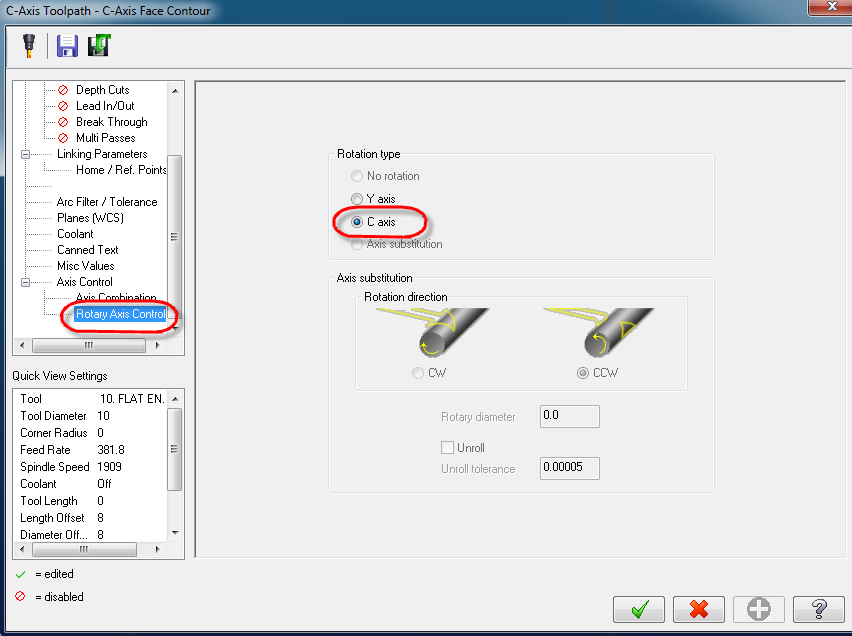
Slika


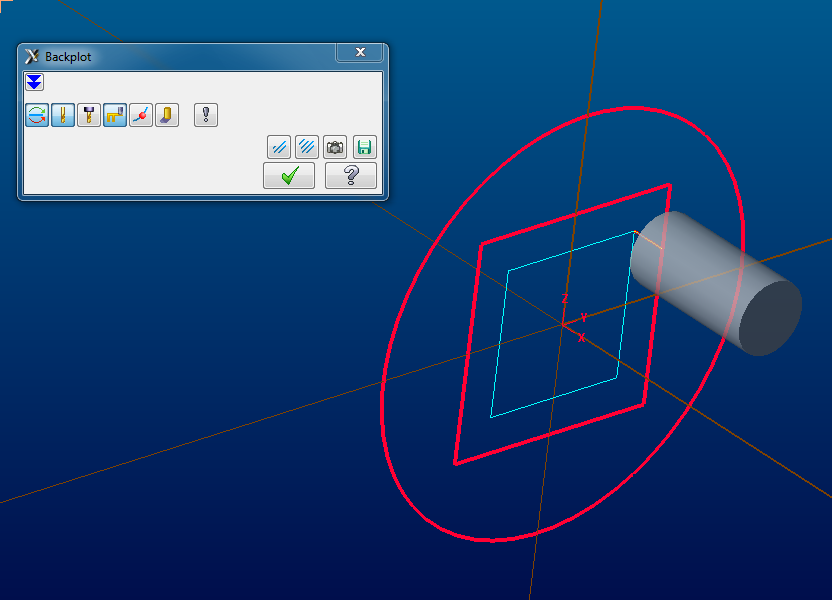
(moj backplot izgleda sedaj takole):

Slika


- sedaj pa imaš še dve možnosti izpisa:


- izpis s funkcijo G112
- izpis z rotacijo C osi[/list]


To zadevo pa nastaviš v "Misc parametrih":
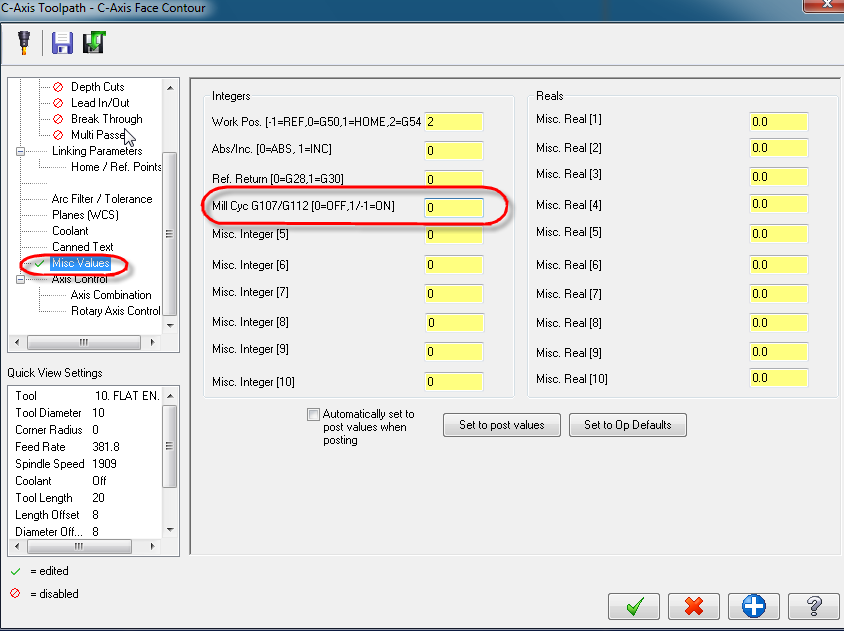
Slika

Če vrednost nastaviš na "0", potem dobiš program, v katerem postprocesor razbije geometrijo na zelo veliko točk, vsaka pa predstavlja rotacijo C-osi in premik X-osi, tako da na koncu porezka pravo obliko:
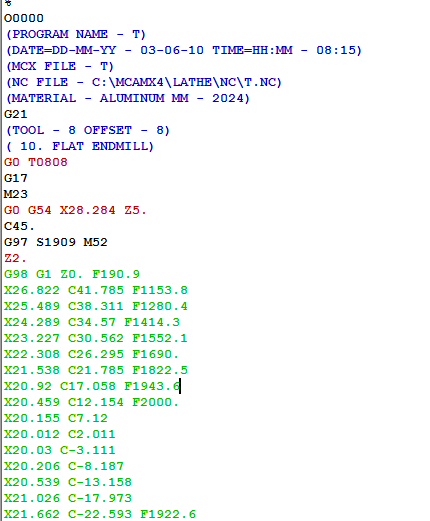

Slika

Če pa vrednost nastaviš na "1", potem pa dobiš program s ciklom G112, kjer so gibi izpisani kot v navadnem 2D programu (razlika je le v tem, da se tu namesto simbola Y uporablja C). Ko krmilnik pride do funkcije G112, mu to pomeni, da mora sedaj sam preračunati pozicijo C-osi in X-osi. Ta varianta deluje bolje, saj je program krajši, gibanje mehkejše in ročno urejanje programa lažje.
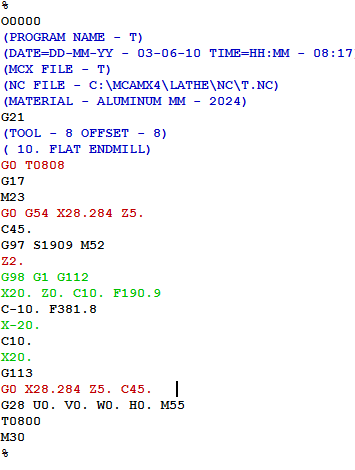
Slika


LP

Primož
pkrzic
Strokovnjak
Strokovnjak
 
Prispevkov: 143
Pridružen: 10.11.2006 17:42

OdgovorNapisal/-a hartan » 4.6.2010 17:06

Ja, pozabil sem, da moram uporabit "C-axis face contour". Za G112 pa sploh nisem vedel, da obstaja. Sedaj mi je uspelo izpisat G-kodo:

%
O0000
(PROGRAM NAME - MACHINE_GROUP_2)
(DATE=DD-MM-YY - 03-06-10 TIME=HH:MM - 19:47)
(MCX FILE - C:\MCAMX\MCX\MOJE DATOTEKE\PESTO POSNETJE VP. CELJUSTI.MCX)
(NC FILE - C:\MCAMX\LATHE\NC\MACHINE_GROUP_2.NC)
(MATERIAL - ALUMINUM MM - 2024)
G21
(TOOL - 1 OFFSET - 0)
()
G0 T0100
M23
G0 G54 X94.276 Z20.
C54.157
G97 S1000 M52
Z3.
G98 G1 Z-15. F0.
G98 G1 G112
X44.472 C35.528 F100.
X35.456 C33.274
G3 X29.946 C29.101 R5.
G2 X0. C15. R15.
X-29.946 C29.101 R15.
G3 X-35.456 C33.274 R5.
G1 X-44.472 C35.528
X-55.205 C38.211
Z-10. F100.
Z3.
X-93.786 C4.799
Z-15. F0.
X-83.772 C1.493 F100.
X-75.36 C-1.284
G3 X-69.85 C-2.111 R5.
X-65.378 C-1.584 R5.
G2 X-51.962 C0. R15.
X-21.963 C-15. R15.
X-35.432 C-27.518 R15.
G3 X-39.921 C-31.69 R5.
X-39.904 C-31.99 R5.
G1 X-39.3 C-37.021
X-38.581 C-43.01
Z-10. F100.
Z3.
X38.581
Z-15. F0.
X39.3 C-37.021 F100.
X39.904 C-31.99
G3 X39.922 C-31.69 R5.
X35.432 C-27.518 R5.
G2 X21.961 C-15. R15.
X51.962 C0. R15.
X65.378 C-1.584 R15.
G3 X69.85 C-2.112 R5.001
X75.36 C-1.284 R5.001
G1 X83.772 C1.493
G113
X94.276 C5.843 F63.3
G0 Z5.
G28 U0. W0. H0. M55
T0100
M30
%


Kolk vidim, so koordinate po X-osi podane kot premeri, al nekak tak. A se da kje naret, da izpisuje kot polmer, oz. gledano iz sredine (to niti ni tolk pomembno)?

Pri konturi sem nastavil v Mastercamu kompenzacijo rezkarja po Širini, ampak v G-kodi mi ne izpiše G41, oz. G42, da bi Skompenziralo glede na velikost polmera orodja.

Konkretno bi rad to G-kodo uporabil na krmilniku "Sinumerik 840", al je "Sinumerik 805", nevem zdaj točno... Kolk sem gledal po netu, Uporablja tudi Siemens te polarne koordinate z G112, torej bi najbrž šlo na tak način, če ne bi šlo drugače, bi lahko priredil G-kodo...

Bolj me sicer zanima sama G-koda za omenjeni Siemensov krmilnik, nisem vedel, kako se to izvede. Z uporabo G112 to najbrž tudi ni problem na roke napisat.
hartan
Strokovnjak
Strokovnjak
 
Prispevkov: 411
Pridružen: 12.4.2008 7:53

OdgovorNapisal/-a pkrzic » 5.6.2010 13:35

Za Sinumerik tale program ne bo najboljši, ga bo treba še kar malo na roko predelati (ta program je pač napravljen za Fanuc).

Funkcija "G107/G112" se sicer na Sinumeriku imenuje "TRACYL/TRANSMIT"

Kar se tiče izpisa X-ov kot polmerov, je potrebno to napraviti v postprocesorju, prav tako se v postprocesorju prilagodi izpis s Fanuc-a na Sinumerik.

Poleg tega je treba vedeti da ta "TRACYL/TRANSMIT" funcija ni nujno da dela na tvojem stroju - ponavadi je delovanje odvisno od verzije krmilnika (na 840d sigurno dela, za ostale nisem čisto prepričan).

Za kompenzacijo nisem čisto siguren, če jo Fanuc s funkcijo G112 sploh podpira, pri Sinumeriku je to morda malo bolj možno (ampak spet ni čisto gotovo - je potrebno preizkusiti na stroju).

Da ti bo postprocesor res dobro delal, pa bo potrebno najti nekoga, ki zna urejati postprocesorje za Mastercam (seveda se lahko tudi sam posvetiš temu, ampak stvar ni najbolj preprosta) ;).

LP

Primož
Zadnjič spremenil pkrzic, dne 6.6.2010 11:49, skupaj popravljeno 1 krat.
pkrzic
Strokovnjak
Strokovnjak
 
Prispevkov: 143
Pridružen: 10.11.2006 17:42

OdgovorNapisal/-a Alu.pro » 6.6.2010 9:35

Ker je takšna tema primerna...postprosesor za fanuc oi-mc 15 za mcam x4? Se kdo s tem ukvarja in cena...lahko tudi na mail ali zs. Hvala
Kdor obdeluje deluje.
Alu.pro
Strokovnjak
Strokovnjak
 
Prispevkov: 123
Pridružen: 19.2.2009 23:28

OdgovorNapisal/-a hartan » 15.6.2010 18:44

Eh sn se nekaj zmoto...
hartan
Strokovnjak
Strokovnjak
 
Prispevkov: 411
Pridružen: 12.4.2008 7:53

OdgovorNapisal/-a čiro » 22.6.2010 12:05

Pkrzic,se ukvarja z postprocesorji(samo profesionalno za firmo A-cam).Pri njem ga dobiš,samouradno kupljenega.......
čiro
Sodelavec
Sodelavec
 
Prispevkov: 40
Pridružen: 27.10.2009 13:49


Vrni se na Ostali programski paketi

Kdo je na strani

Po forumu brska: 0 registriranih uporabnikov in 4 gostov