STROJNISTVO.com • Poglej temo - TIG, taljenje konice...

TIG, taljenje konice...

Vprašanja, predlogi in mnenja s področja orodjarstva...

Moderator: -M-

TIG, taljenje konice...

OdgovorNapisal/-a glavca1 » 25.2.2010 7:29

Živjo

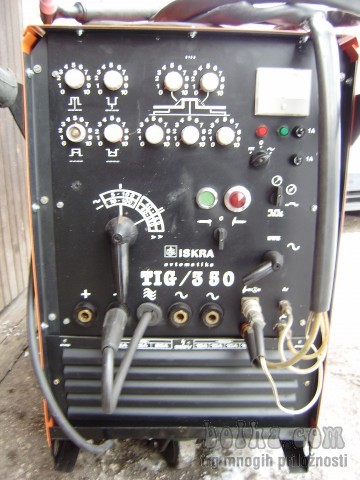
Sem novinec in sem včeraj naposle približno usposobil TIG350 (prej sem varil na njem le elektroobločno, kjer vari kot šus - z najmočnejšo stopnjo lahko z elektrodo režeš železo kot s plazmo:) ), ker je bivši lastnik varil brez vode je stopil cev za vodno hlajenje pištola (voda-tok) cev in sem jo moral zamnjati z novo.

Zanima me prevsem naslednje, učim se na rosfrai profilu cca 5mm debeline ....

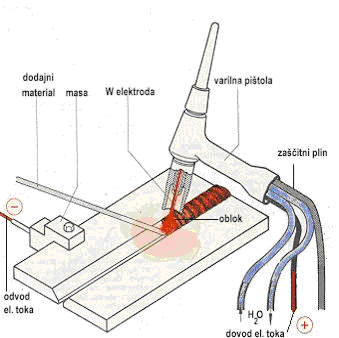
Polariteta pišole je + , mase je -
Argon cca 8 litrov/minuto
Tok enosmeren

Ima kdo iskušnje kaka bi bila groba nastavitev za začetek varjenja ? Sam sem vse skupaj slep poizušal z različnimi parametri, VF lepo ustvari oblok, vendar mi takoj stali konico na pištoli (postane bunkica). Je kdo varil na podobnem aparatu ? Da mi pomaga grobo opisat parametre (stopnje gumbov) za varjenje nerjaveče pločevine?

Občutek imam, da ne - rad ustvari glavni oblok ampak brez problema VF oblok (oblok je, samo pločevina se ne tali)... Oblok se vzpostavi z odaljenosti cca 5mm. Ali moram takoj po ustvarjenem VF obloku pištolo odmaknik stran in koliko je delavana razdalja med konico in pločevino ? Ko sem malo pojačal vse gumbe mi je glavni oblok ustvaril, vendar je počila keramična šoba okrog konice (odletel je košček ob koncu). Zakaja ? Konica se je tudi takrat spremenila v bunkico, vendar ni odgorevala (je ostala rdeča, vendar enako dolga). Zagotovo se nisem dotikal pločevine z konico. Elektroobločno varjenje mi gre sicer dobro.


Kaj omogoča 4 potno stikalo (puščica v krogec, puščica iz krogca, stopnička in podčrtana stopnička ?


Hvala za vsak namig, dam rad za malco če mi kdo mogoče celo pokaže kako deluje zadeva... Namreč sumim, da bo treba mogoče še kaj popravit na samem aparatu...

lep pozdrav Jože
Slika
glavca1
Strokovnjak
Strokovnjak
 
Prispevkov: 529
Pridružen: 9.3.2006 20:09

OdgovorNapisal/-a tomi100 » 25.2.2010 9:04

zamenji polariteto pa ti ne bo več delal bunkic
tomi100
Novinec
Novinec
 
Prispevkov: 11
Pridružen: 17.4.2007 5:52

Re: TIG, taljenje konice...

OdgovorNapisal/-a planinc425 » 26.2.2010 5:33

glavca1 napisal/-a:Živjo

Sem novinec in sem včeraj naposle približno usposobil TIG350 (prej sem varil na njem le elektroobločno, kjer vari kot šus - z najmočnejšo stopnjo lahko z elektrodo režeš železo kot s plazmo:) ), ker je bivši lastnik varil brez vode je stopil cev za vodno hlajenje pištola (voda-tok) cev in sem jo moral zamnjati z novo.

Zanima me prevsem naslednje, učim se na rosfrai profilu cca 5mm debeline ....

Polariteta pišole je + , mase je -
Argon cca 8 litrov/minuto
Tok enosmeren

Ima kdo iskušnje kaka bi bila groba nastavitev za začetek varjenja ? Sam sem vse skupaj slep poizušal z različnimi parametri, VF lepo ustvari oblok, vendar mi takoj stali konico na pištoli (postane bunkica). Je kdo varil na podobnem aparatu ? Da mi pomaga grobo opisat parametre (stopnje gumbov) za varjenje nerjaveče pločevine?

Občutek imam, da ne - rad ustvari glavni oblok ampak brez problema VF oblok (oblok je, samo pločevina se ne tali)... Oblok se vzpostavi z odaljenosti cca 5mm. Ali moram takoj po ustvarjenem VF obloku pištolo odmaknik stran in koliko je delavana razdalja med konico in pločevino ? Ko sem malo pojačal vse gumbe mi je glavni oblok ustvaril, vendar je počila keramična šoba okrog konice (odletel je košček ob koncu). Zakaja ? Konica se je tudi takrat spremenila v bunkico, vendar ni odgorevala (je ostala rdeča, vendar enako dolga). Zagotovo se nisem dotikal pločevine z konico. Elektroobločno varjenje mi gre sicer dobro.


Kaj omogoča 4 potno stikalo (puščica v krogec, puščica iz krogca, stopnička in podčrtana stopnička ?


Hvala za vsak namig, dam rad za malco če mi kdo mogoče celo pokaže kako deluje zadeva... Namreč sumim, da bo treba mogoče še kaj popravit na samem aparatu...

lep pozdrav Jože
Slika


Pokliči 031 319 052.

lp,
bplaninc
planinc425
planinc425
Strokovnjak
Strokovnjak
 
Prispevkov: 335
Pridružen: 8.1.2010 7:11

Re: TIG, taljenje konice...

OdgovorNapisal/-a glavca1 » 26.2.2010 8:08

Hvala lepa... Dela ko šus, ne morem verjet, a je bila kriva polariteta :)

Majku in internet, pol dezinformacij :) Pa še pogledat sem šel kam priklopit ...
Slika


kako pa to, da se pri varjenju nerjavečega jekla z elektroobločno vari ravno obratno pri polariteti ?


že varim na polno :) - Sicer se še učim, ampak vari so res fascinantni napram drugim postopkom. Da ne omenjam tišine in nič špricanja žlindre.... :)

l.p. Jože
glavca1
Strokovnjak
Strokovnjak
 
Prispevkov: 529
Pridružen: 9.3.2006 20:09

OdgovorNapisal/-a glavca1 » 26.2.2010 9:47

Zanima me še, kako se navadno nastavlja začetni in končni tok (je višji ali nižji)ter čemu so nastavitve namenjene.

l.p. Jože
glavca1
Strokovnjak
Strokovnjak
 
Prispevkov: 529
Pridružen: 9.3.2006 20:09

OdgovorNapisal/-a mihajlo » 26.2.2010 10:01

Pozdrav!

Ponavadi imamo končni tok manjši. To pa zato, da lepo zaključimo var. Lepo boš to videl, ko boš varil pločevino do roba. Če neboš imel končni tok manjši, ti bo rob pločevine pretopilo na noter in tako ne boš dobil ravnega robu. Seveda pa moraš končni tok vključiti dovolj kmalu.(~2mm pred koncem za 1mm debelino materiala)
To boš potem najbolj sam videl.

lp
mihajlo
Pripravnik
Pripravnik
 
Prispevkov: 20
Pridružen: 21.5.2007 14:28

OdgovorNapisal/-a glavca1 » 26.2.2010 10:11

Super... Kaj pa začetni tok ?

Opazil sem zudi, da so ene šobe daljše in tanjše, druge širše in krajše ...

Ali to vpliva na globino vara ali kaj drugega ? So mogoče daljše in ožje za kotne zvare, krajše in širše pa za ravne zvare ?

l.p. Jože
glavca1
Strokovnjak
Strokovnjak
 
Prispevkov: 529
Pridružen: 9.3.2006 20:09

OdgovorNapisal/-a Zaspanc » 26.2.2010 12:37

Upam, da glavca1 ne bo zameril, ampak če je že toliko o TIG na enem mestu pa naj bo še to:

zanima me razlika v elektrodah, nekatere so rdeče (WT20), druge sive (WC20), tretje zlate (WL15)...

Bolj konkretno, za pretaljevanje bakra uporabljamo rdeče, ki naj bi bile malce radioaktivne :-?
Zaspanc
Strokovnjak
Strokovnjak
 
Prispevkov: 616
Pridružen: 13.12.2006 8:51

OdgovorNapisal/-a glavca1 » 26.2.2010 14:00

Zaspanc napisal/-a:Upam, da glavca1 ne bo zameril, ampak če je že toliko o TIG na enem mestu pa naj bo še to:

zanima me razlika v elektrodah, nekatere so rdeče (WT20), druge sive (WC20), tretje zlate (WL15)...

Bolj konkretno, za pretaljevanje bakra uporabljamo rdeče, ki naj bi bile malce radioaktivne :-?


rdeče so odlične za nerjaveče jeklo, imajo pa vsebnost radija , ki je škodljiv pri vdigavanju med brušenjem in ne med varjenjem...

modre so za aluminij, ostalih nisem probavalll :)

l.p. Jože
glavca1
Strokovnjak
Strokovnjak
 
Prispevkov: 529
Pridružen: 9.3.2006 20:09

OdgovorNapisal/-a Zaspanc » 26.2.2010 15:05

Saj možakar, ki poslužuje varilni avtomat, si elektrode sam tudi brusi, tako da mi zadeva še vedno ni všeč...
Na starem avtomatu je imel dejansko bolj varilsko delo in tudi primeren dodatek na vplive, zdaj pa mu je po svoje lažje glede samega varjenja, ima pa prav brušenja vsaj 2x več...

Še vedno torej iščem alternativo rdečim (2.4mm, tok 150÷180A), za pretaljevanje bakra (brez dodajanja materiala).
Zaspanc
Strokovnjak
Strokovnjak
 
Prispevkov: 616
Pridružen: 13.12.2006 8:51

OdgovorNapisal/-a Demz » 26.2.2010 16:05

glavca1 napisal/-a:... imajo pa vsebnost radija , ki je škodljiv pri vdigavanju med brušenjem in ne med varjenjem...

modre so za aluminij, ostalih nisem probavalll :)

l.p. Jože


Ni Radij, temveč Thorij in je škodljiv tudi med varjenjem. Rdeče elektrode naj bi ga vsebovale okoli 2% (če se prav spomnim), alternativa pa naj bi bile zlate, ki nimajo Th in niso radioaktivne. Drugače se ti dve elektrodi uporabljata za varjenje NR jekel, za barvne kovine pa ne vem.
Delo krepeli človeka.
Demz
Strokovnjak
Strokovnjak
 
Prispevkov: 3174
Pridružen: 14.7.2008 17:49

OdgovorNapisal/-a TaGo » 26.2.2010 19:57

uuu... spominjam se, kako sem varil točno s takšnim aparatom. Konica mora biti - (minus) , da elektroni prehajajo na material in ga talijo, ta veliko stikalo je za preklop od 1.) 0 do 100A, in 2.)od 100 do 300A. Vodno hlajenje je potrebno, ker če variš cel šiht ali pa dve izmeni na dan zadevo drugače skuriš. Jaz sem uporabljal za varjenje rdeče elektrode (za vse). Po mojih, sicer skromnih, izkušnjah, pa je ta varilni aparat zelo dober in zmogljiv, dela brez problema pa tudi hitro se ga navadiš. Sem varil tudi z najnovejšimi Froniusi, vendar ni razlike v kvaliteti zvara. Široke šobe pokrivajo oz. ščitijo večje področje varjenja z zaščitnim plinom (Argon), ožje so za manjše prostore (kjer pač s široko ne prideš). Aluminij pa variš z izmeničnim tokom, pri tem varjenju pa elektroda postane topa (bunkica). V glavnem mi je bil tale aparat eden boljših po zanesljivosti. 8)
TaGo
Novinec
Novinec
 
Prispevkov: 6
Pridružen: 9.4.2006 18:23

OdgovorNapisal/-a glavca1 » 1.3.2010 7:53

Res lepo dela, po kakih 2 urah že lepo zvaril stojalo za vremesko postajo (za merjenje dežja, vetra in sonca) in seveda okvir roštilja za granit :) - že stestiran . Se hitro navadiš, sploh pa je je neverjetno kako je var zalit, nobenih poroznosti ali luknjic nikjer... Edino malo te na začetku matra gumb ... postopek začetka in končanje procesa...

Poštudiral še 4 potni gumb... krogec ven je avtomatski vklop obloka (za avtomatizacijo in polavtomatizacijo)

krogec not je tudi za avtomatizirane procese s tem lahko spremeniš vrednost toka z pritiskom gumba na drugo vrednost....

Stopnička : je pritisk gumba sproži začetni tok in vzpostavitev obloka, spustitev gumba je delovni tok, ponovni pritisk končni tok, ko spustiš zaključiš varjenje.

stopnička in prekinjena črta za varjenje z izmeničnim tokom, vf oblok je med celim procesom varjenja zaradi bolj stabilnega obloka....

Še vedno ne vem čemu služi začetni tok ?

Zakaj včasih VF zagrabi že od daleč , včasih pa ga moraš skoraj dotaknit varjenca... Sploh ko je elektroda hladna...

l.p. Jože

l.p. Jože
glavca1
Strokovnjak
Strokovnjak
 
Prispevkov: 529
Pridružen: 9.3.2006 20:09

OdgovorNapisal/-a Demz » 1.3.2010 8:23

glavca1 napisal/-a:
Zakaj včasih VF zagrabi že od daleč , včasih pa ga moraš skoraj dotaknit varjenca... Sploh ko je elektroda hladna...

l.p. Jože


Zato ker je elektroda oksidirana. Sedaj jo je treba nabrusiti.

Ko po zaključku vara oblok ugasneš, počakaj z gorilnikom nad njim, da se var ohladi (ne žari več. V tem času se je tudi elektroda v zaščiti argona ohladila in ni oksidirala. Pa tudi var se je ohladil v zaščiti plina.
Delo krepeli človeka.
Demz
Strokovnjak
Strokovnjak
 
Prispevkov: 3174
Pridružen: 14.7.2008 17:49

OdgovorNapisal/-a glavca1 » 2.3.2010 8:42

Hvala za informacijio ...

Navadno počakam po končanju nad varom, samo se mi zdi da včasih če je var večji pri večji amperaži, da se plin ustavi že po cca 4 s, takrat pa se var ne ohladi še popolnoma. A je čas 4 s dovolj za ščitenje vara po varjenju ali se ga da kako podaljšat na omenjenem aparatu....

Sicer se bo potrebno spustiti v drobovino aparata in poiskati timer ter dodat en potenciometer ...
K sreči je vse še analogno, tako da ni panike z popravilom in nadgradnjo :)


l.p. Jože
glavca1
Strokovnjak
Strokovnjak
 
Prispevkov: 529
Pridružen: 9.3.2006 20:09

Naslednja

Vrni se na Orodjarstvo

Kdo je na strani

Po forumu brska: 0 registriranih uporabnikov in 4 gostov